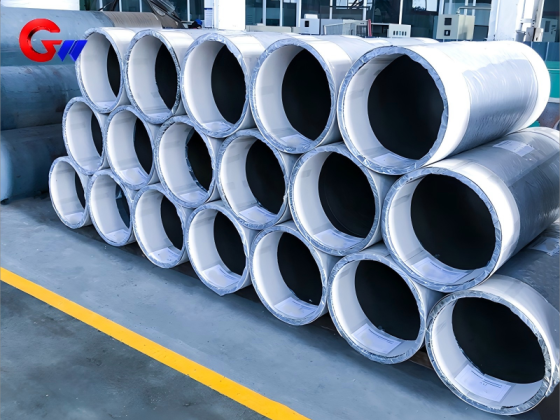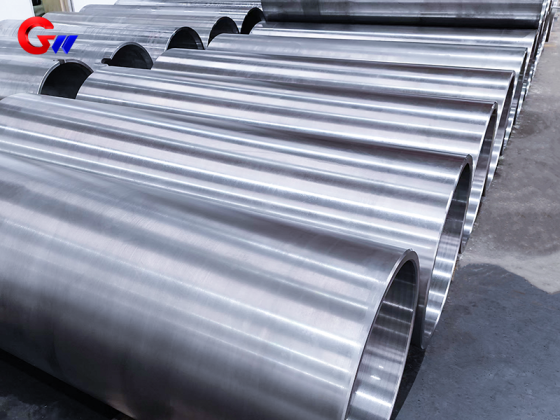
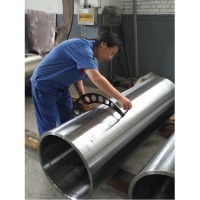
manchon en acier moulé pour laminoir à bande d'aluminium (contrôle d'équilibrage dynamique)
Le manchon en acier moulé pour laminoir à bande d'aluminium est conçu pour le laminage à grande vitesse de bandes et de feuilles d'aluminium (1200–2500 m/min) et d'épaisseurs de 0,1 à 2,0 mm. Fabriqué en acier 35NiCrMo, ce manchon mesure 565 × 505 × 1700 mm. Il est compatible avec les laminoirs à froid à quatre et six cylindres, ainsi qu'avec les laminoirs Sendzimir à 20 cylindres utilisés pour les feuilles de batteries et d'emballage. Sa conception assure une stabilité dynamique optimale à haute vitesse de rotation, avec un balourd résiduel inférieur ou égal à 0,4 g·cm/kg (grade G0.4) et une amplitude de vibration inférieure ou égale à 0,8 µm. La température de la zone de laminage peut atteindre 150–250 °C, ce qui exige du manchon une résistance aux contraintes thermiques et mécaniques répétées en fonctionnement.
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- La capacité annuelle de la bobine en acier est de 4000 pièces
- information
manchon en acier moulé pour laminoir à bande d'aluminium (contrôle d'équilibrage dynamique)
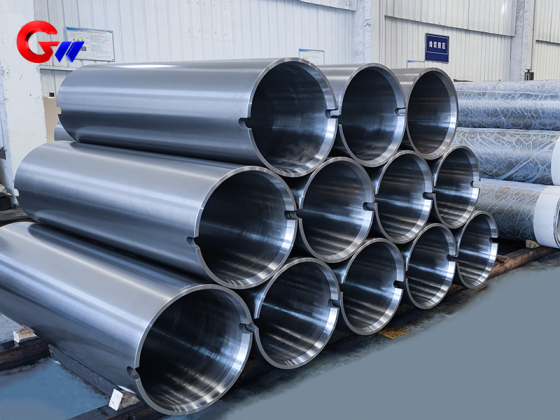
LeLaminoir à bande d'aluminium, manchon en acier mouléest un composant en acier moulé de grande taille conçu pour les équipements de laminage de bandes et de feuilles d'aluminium. Il est fabriqué à partir deAcier 35NiCrMoet possède une spécification de565 × 505 × 1700 mmLe manchon est conçu pour résister aux conditions de rotation à grande vitesse, aux charges mécaniques répétées et aux contraintes thermiques alternées rencontrées lors du laminage de l'aluminium.
Le manchon convient aux applications de laminage de bandes d'aluminium à des vitesses de laminage de1200–2500 tr/minet les épaisseurs de matériau de0,1–2,0 mmL'équipement typique comprend des laminoirs à froid à quatre et six cylindres etLaminoirs Sendzimir à 20 niveauxDans les applications à 20 broyeurs de grande hauteur, le manchon peut être utilisé pour la production de feuilles d'aluminium pour batteries et d'emballages.
Acier 35NiCrMo et traitement thermique
La manche utiliseAcier 35NiCrMo, avec une résistance à la traction spécifiée de≥850 MPaCe matériau offre la résistance, la ténacité aux chocs et la résistance à la fatigue requises pour un composant rotatif de grande taille soumis à des charges mécaniques répétées.
Le matériau est traité partrempe et revenu à haute températureAprès traitement thermique, la dureté spécifiée estHRC 30–40Ce traitement thermique permet d'obtenir une combinaison contrôlée de résistance, de dureté et de ténacité adaptée aux conditions de fonctionnement du manchon.
La température instantanée réelle dans la zone de roulement est d'environ150–250 °CLes données fournies concernant les matériaux spécifient également une capacité de température de fonctionnement à court terme d'environ400–500 °CCes conditions exigent que le manchon résiste à des charges thermomécaniques répétées sans compromettre sa stabilité structurelle.
Équilibre dynamique pour le roulement à grande vitesse
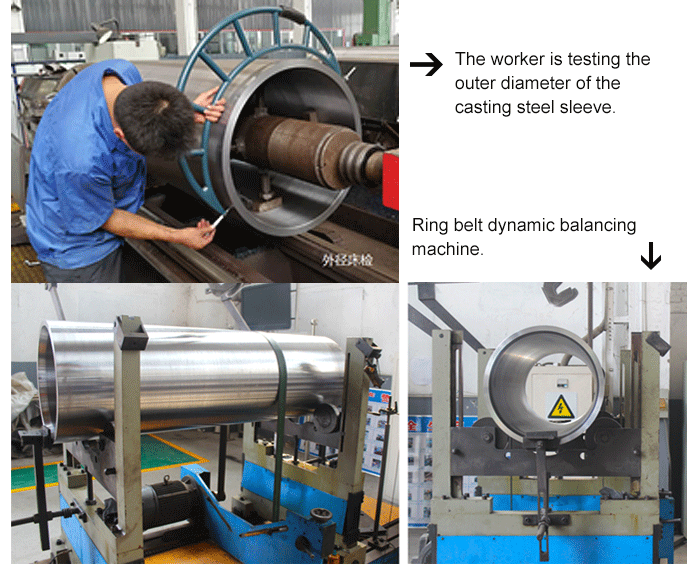
L'équilibrage dynamique est une exigence importante pour ce manchon de laminoir à aluminium en raison de sa vitesse de rotation élevée. Le balourd résiduel est contrôlé pour≤0,4 g·cm/kg, correspondant àNiveau G0.4.
Le manchon est également conçu pour atténuer les vibrations à haute fréquence, l'amplitude de vibration spécifiée étant contrôlée à≤0,8 μm. La maîtrise du déséquilibre résiduel et des vibrations contribue à améliorer la stabilité de rotation lors du laminage à grande vitesse de bandes et de feuilles d'aluminium et favorise des conditions de laminage constantes.
La combinaison de la résistance des matériaux, du traitement thermique, de la précision dimensionnelle et de l'équilibre dynamique est donc prise en compte tout au long du processus de fabrication et non seulement lors du contrôle final.
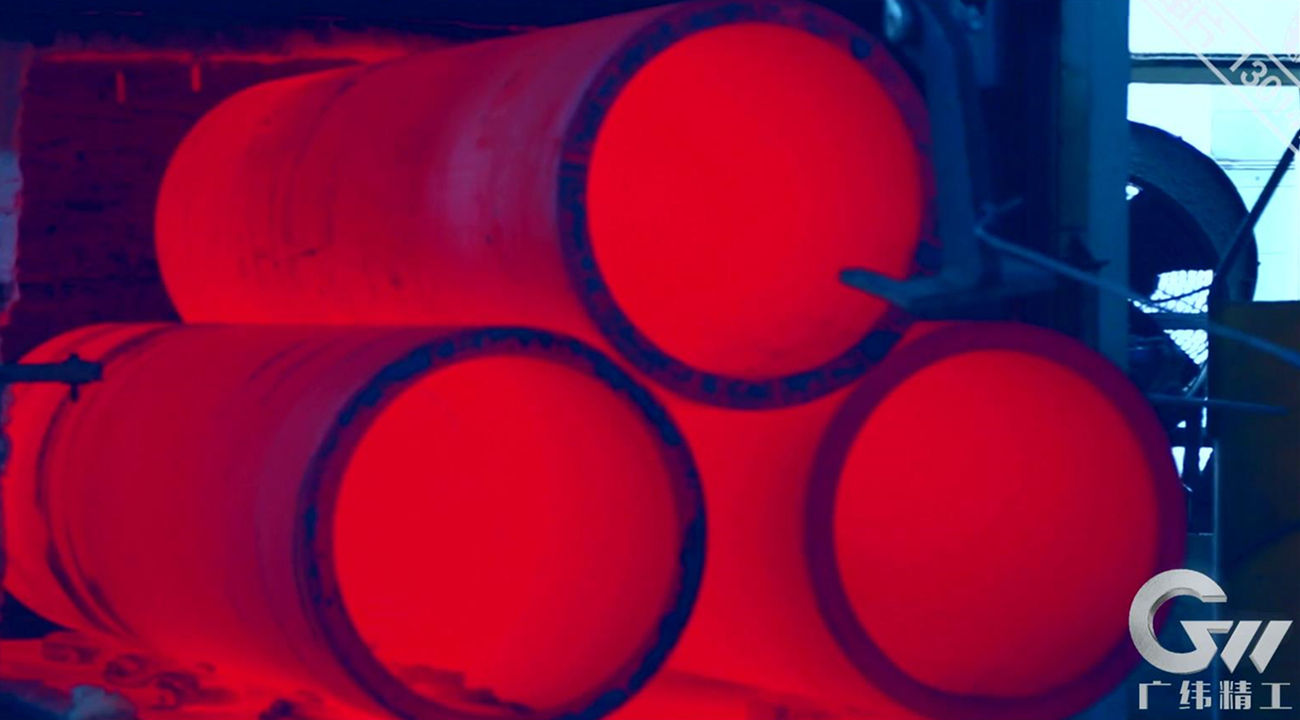
Usinage de précision de grande taille
L'ébauche de manchon est initialement traitée sur unMachine de perçage développée par GW Precision TechnologyLors de l'alésage, le processus d'usinage est utilisé pour contrôler la concentricité entre les extrémités avant et arrière de l'ouverture intérieure.
La pièce reste fixe tandis que l'arbre porte-outil tourne pour usiner le trou intérieur. Ce procédé d'usinage permet de réduire les défauts de conicité et de forme de l'alésage. Il favorise également une évacuation plus fluide des copeaux, ce qui améliore l'état de surface et réduit les risques de rayures dues à l'accumulation de copeaux.
Après l'usinage initial du trou, le manchon est ensuite traité sur unMachine-outil CNC à double centrage automatique, développée grâce à des années d'expérience dans l'usinage de haute précision de grandes dimensions..
Des mandrins de support hydrauliques sont installés aux deux extrémités de la machine afin de positionner rapidement les extrémités alésées de la pièce. Cette méthode de positionnement permet de maintenir la concentricité requise lors de l'usinage ultérieur. Le procédé CNC est ensuite utilisé pour usiner la surface cylindrique extérieure tout en préservant le rapport requis entre les surfaces intérieure et extérieure.
Les surfaces coniques des alésages intérieurs aux deux extrémités sont également usinées avec la concentricité requise. Cette séquence d'usinage garantit une précision géométrique contrôlée pour un manchon rotatif de grande taille utilisé dans les équipements de laminage à grande vitesse.
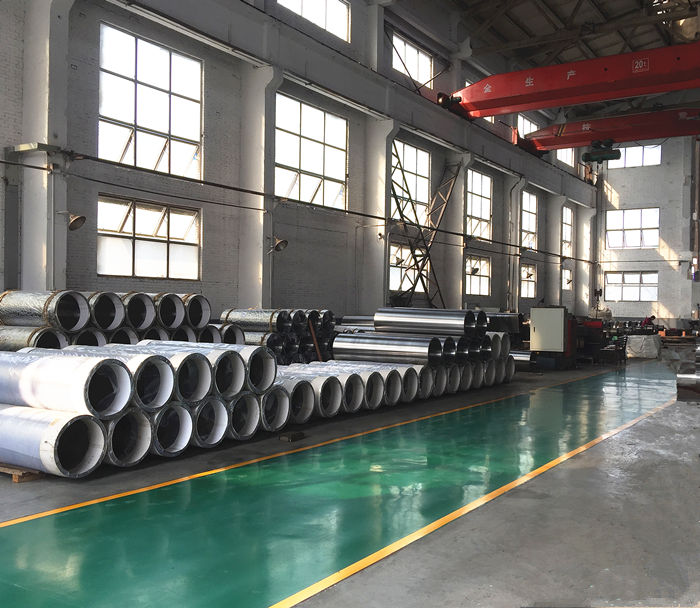
Soudage et contrôle de la qualité
Lorsqu'une réparation par soudage est nécessaire, le manchon est préchauffé à environ200–300°CAvant le soudage. Après le soudage, un traitement thermique est appliqué afin de réduire le risque de fissuration et de contrôler les contraintes thermiques résiduelles.
La documentation de qualité pour la pochette finie comprend :rapport d'analyse de la composition chimique, rapport de traitement thermique, rapport d'analyse mécanique des matériaux, rapport de tolérance dimensionnelle et rapport de tolérance de forme et de positionCes enregistrements assurent la traçabilité des matériaux, des conditions de traitement thermique et des résultats d'usinage finis.
La combinaison deMatériau 35NiCrMo, traitement thermique contrôlé, usinage CNC de précision de grande taille, contrôle d'équilibrage dynamique et contrôle qualité documentépropose un processus de fabrication complet pour les manchons en acier moulé utilisés dans les laminoirs à grande vitesse pour bandes et feuilles d'aluminium.
Fabrication sur mesure
GW Precision Technology fabrique cecimanchon en acier moulé 35NiCrMoconformément aux exigences techniques et dimensionnelles des équipements de laminage du client.565 × 505 × 1700 mmLes spécifications du manchon, la plage d'application à grande vitesse, les exigences d'équilibrage dynamique, le processus d'usinage et la documentation d'inspection peuvent être intégrés au processus de fabrication et de contrôle qualité pour l'application de laminage d'aluminium spécifiée.