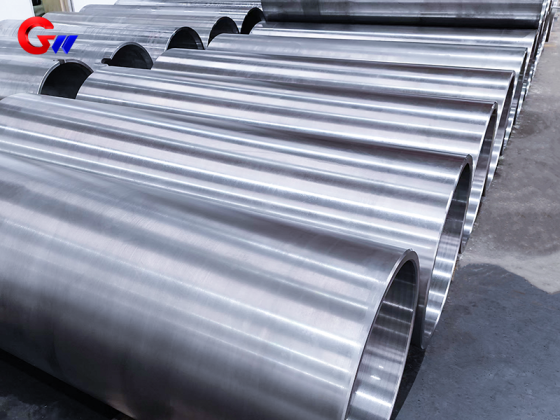
Bobine en acier moulé utilisée dans les laminoirs à bandes de cuivre de l'industrie des métaux non ferreux
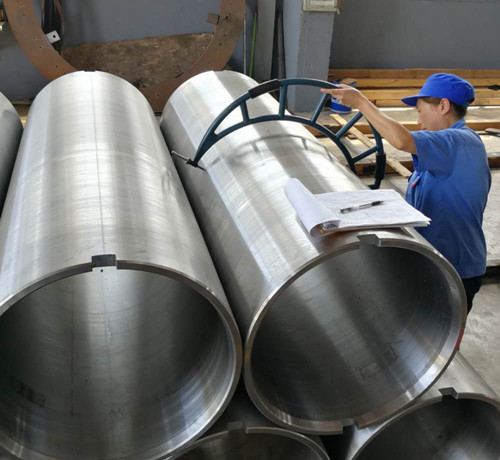
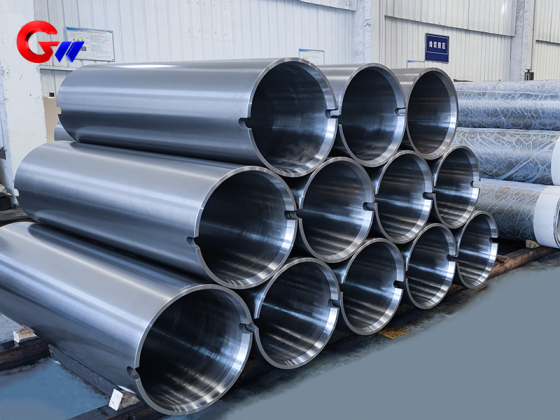
GW Precision fabrique des bobines en acier moulé sur mesure pour les équipements de laminage de métaux non ferreux. Son produit phare est une bobine en acier moulé par centrifugation 35CrMoV, de dimensions 665 × 605 × 1900 mm. Les diamètres extérieurs courants sont Ø665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 et Ø482 mm, avec des longueurs allant de 1000 mm à 3000 mm. Le diamètre intérieur est personnalisable et peut être réalisé selon les plans du client et les exigences de son équipement. Environ 80 % des machines-outils de GW Precision sont des machines à commande numérique (CNC), permettant l'usinage de pièces sur mesure de grande taille.
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- La capacité annuelle de la bobine en acier est de 4000 pièces
- information
Bobine en acier moulé pour laminoir à bande de cuivre
LeBobine en acier 35CrMoVConçu pour les applications exigeantes des laminoirs à bandes de cuivre et autres équipements de transformation des métaux non ferreux, l'acier 35CrMoV offre une combinaison de haute résistance mécanique, de résistance à l'usure et de résistance à la fatigue. Selon les données d'application fournies, ce matériau conserve une haute résistance à environ500–600°CLe carbure de vanadium (VC) et le carbure de chrome (Cr₇C₃) contribuent à la résistance à l'usure, tandis qu'une bonne conductivité thermique et une bonne ténacité aident à réduire le risque de fissuration par contrainte thermique lors de changements de température répétés.
Coulée centrifuge
GW Precision utilise une technologie de fusion et de coulée contrôlée pour lebobine en acier couléLes équipements de production sont inspectés avec précision afin de garantir une composition chimique fiable et constante.Coulée centrifugeCe procédé permet d'améliorer la compacité structurelle et l'uniformité des propriétés mécaniques, tout en contrôlant les défauts de surface (fissures, inclusions de scories, porosités et piqûres de sable) des surfaces interne et externe. Il assure ainsi une base stable pour les traitements thermiques et l'usinage de précision ultérieurs.
Traitement thermique et renforcement de surface
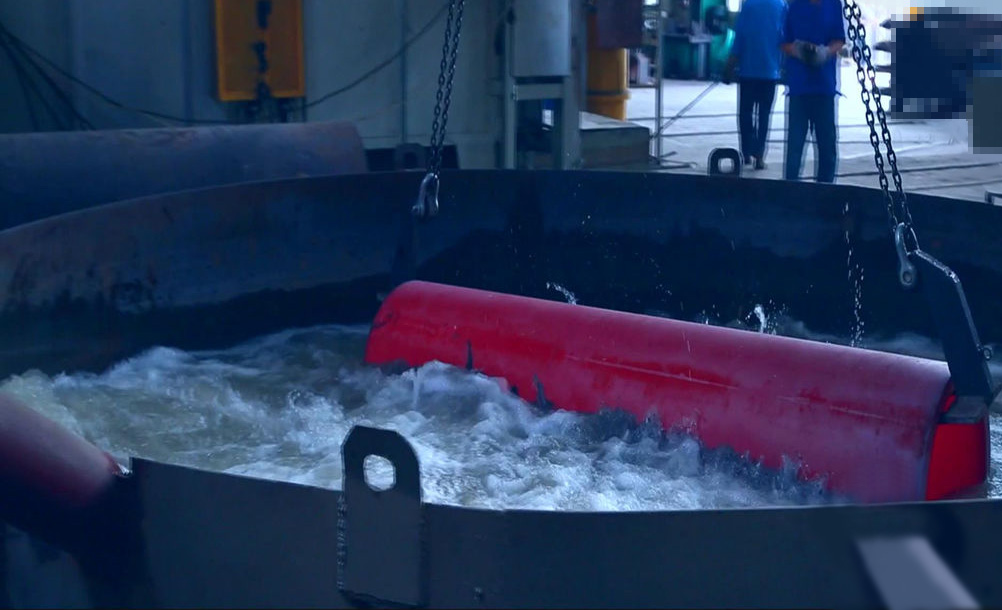
Pour répondre à des exigences spécifiques en matière de propriétés mécaniques, la bobine en acier subit un traitement thermique contrôlé. Le procédé spécifié est le suivant :Trempe à l'huile à 850 °C + revenu à haute température à 550 °C pendant 4 heures, avec une dureté cible du noyau deHRC 28–32pour équilibrer force et robustesse.
Pour une résistance à l'usure de surface plus élevée,nitruration ioniquepeut fournir une dureté de surface de≥HV900avec une couche de pénétration de0,3–0,5 mmAlternativement, la trempe laser peut durcir sélectivement la surface de contact.HRC55–60, avec déformation en dessous0,03 mm.
Usinage et contrôle de précision
GW Precision possède environ80 % de machines-outils à commande numérique, améliorant ainsi sa capacité d'usinage de précision personnalisé. Les diamètres extérieurs courants comprennentØ665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 et Ø482 mm, avec des longueurs de1000 mm à 3000 mmLe diamètre intérieur n'est pas limité et peut être fabriqué selon les plans du client et les exigences de l'équipement. La spécification représentative est :665 × 605 × 1900 mm.
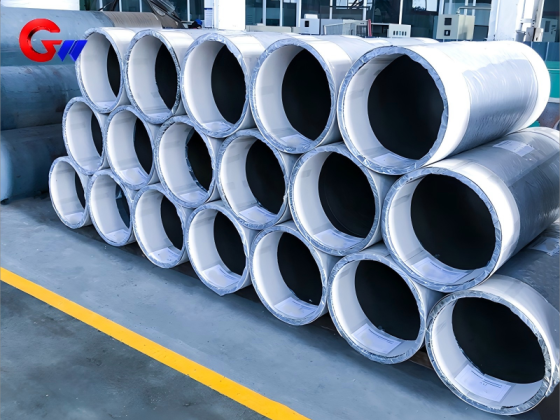
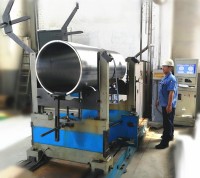
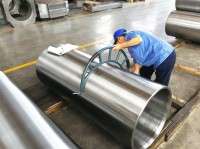
L'inspection comprend le contrôle dimensionnel et, le cas échéant, des essais de propriétés mécaniques après traitement thermique. Une machine d'équilibrage dynamique à courroie annulaire peut fournir ces informations.Tests d'équilibrage dynamique à 100 %Pour les produits en bobines d'acier rotatives. Un personnel d'emballage expérimenté et des méthodes d'emballage éprouvées sont également utilisés pour protéger les produits finis pendant le stockage et le transport.
À traverscoulée centrifuge, traitement thermique, usinage de précision CNC et contrôle d'équilibrage dynamiqueGW Precision propose des solutions personnaliséesbobine en acierSolutions pour les laminoirs à bandes de cuivre. Les matériaux, les dimensions, les conditions de traitement thermique, le renforcement de surface et les exigences d'inspection peuvent être adaptés aux plans du client et aux conditions réelles d'exploitation.