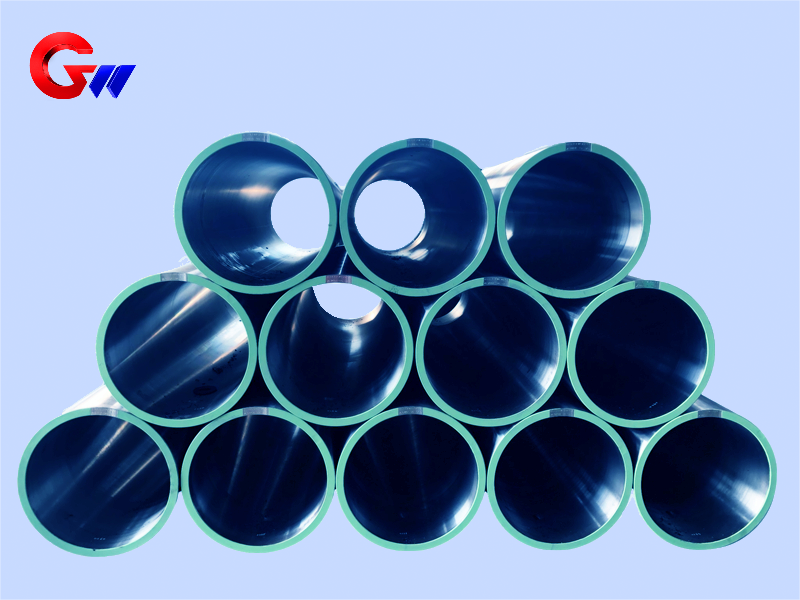
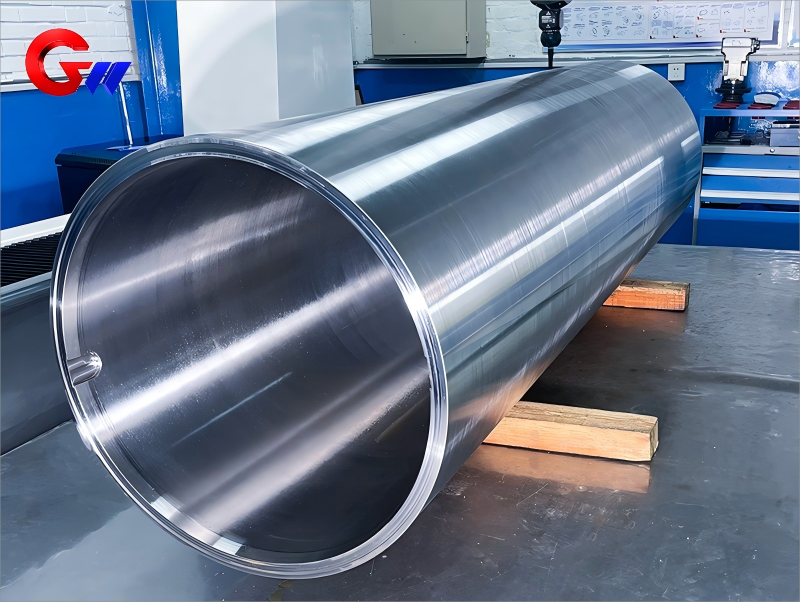
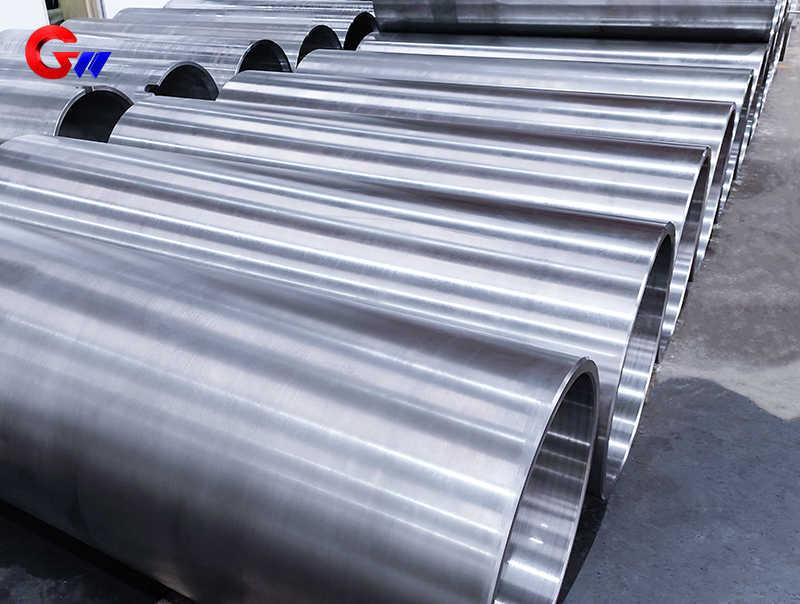
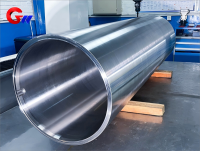
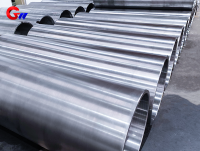
Bobine en acier 35CrMoV personnalisée pour laminoir à froid
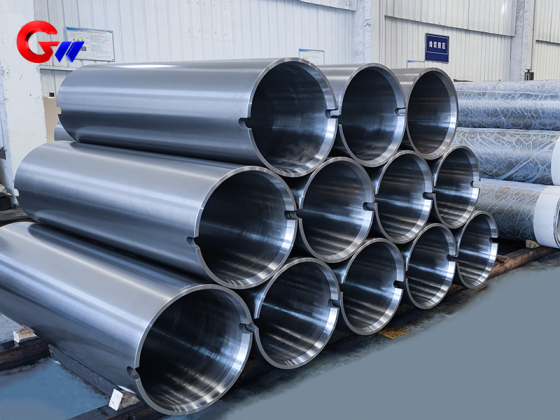
La bobine en acier 35CrMoV sur mesure pour les laminoirs à froid est fabriquée à partir d'acier de construction allié à haute résistance et haute ténacité. Après trempe et revenu à haute température, l'acier 35CrMoV offre un équilibre optimal entre résistance, ténacité, résistance à la fatigue et performances à haute température, ce qui le rend idéal pour les composants rotatifs de haute précision et soumis à des charges élevées utilisés dans les laminoirs à froid.
GW Precision fabrique des bobines en acier 35CrMoV selon les plans du client, la configuration de l'équipement, les exigences dimensionnelles, les tolérances d'usinage, les exigences de traitement thermique et les normes d'inspection.
Type de produit : Bobine en acier 35CrMoV personnalisée
Matériau : 35CrMoV
Spécifications : 665 × 605 × 2000 mm
Application : Laminoir à froid
Traitement thermique : trempe et revenu à haute température
Usinage : Alésage de précision, rodage et rectification
Équilibre dynamique : niveau G2.5, ISO 1940
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- La capacité annuelle de la bobine en acier est de 4000 pièces
- information
Bobine en acier 35CrMoV personnalisée pour laminoir à froid
La bobine en acier 35CrMoV sur mesure de GW Precision est conçue pour les applications exigeantes en termes de charge et de précision dans les laminoirs à froid. Fabriquée selon les plans techniques du client et les spécifications du laminoir, la bobine standard mesure 665 × 605 × 2000 mm. D'autres dimensions peuvent être personnalisées en fonction de la configuration de l'équipement et des exigences d'application.
L'acier 35CrMoV est un acier de construction allié à haute résistance et haute ténacité. Son alliage chrome-molybdène-vanadium lui confère une bonne trempabilité, une excellente résistance à la fatigue et une grande robustesse à haute température. Ce matériau convient aux composants soumis à des charges mécaniques répétées et à une rotation continue ou à grande vitesse. La teneur contrôlée en soufre et en phosphore contribue également à réduire la fragilité thermique et à améliorer la résilience.
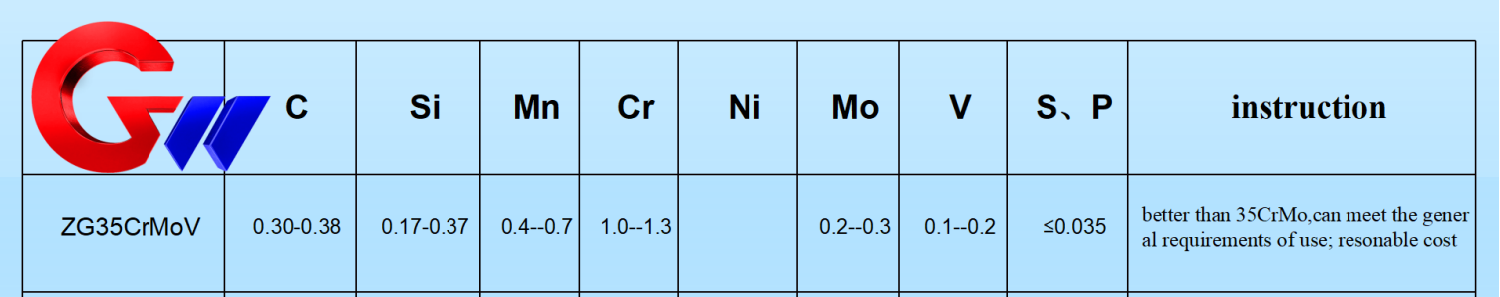
D'après les données fournies, la composition chimique typique de l'acier 35CrMoV est la suivante : C 0,30–0,38 %, Cr 0,80–1,10 %, Mo 0,20–0,30 % et V 0,10–0,20 %, avec un rapport S/P inférieur ou égal à 0,015 %. Ces éléments d'alliage confèrent au matériau les propriétés mécaniques, la ténacité, la trempabilité et la résistance à la fatigue requises dans des conditions d'utilisation exigeantes.
Propriétés mécaniques du 35CrMoV
Les propriétés mécaniques de l'acier utilisé pour la fabrication des bobines sont évaluées après trempe et revenu à haute température. La résistance à la traction typique est de 900 à 1100 MPa, tandis que la limite d'élasticité est de 750 à 950 MPa. L'allongement est supérieur ou égal à 12 % pour une longueur de référence de 5d, où d représente le diamètre de l'éprouvette. L'énergie d'impact est supérieure ou égale à 50 J à température ambiante, la dureté est de 28 à 35 HRC à l'état trempé et revenu, et le retrait est supérieur ou égal à 45 %.
Les normes d'essai pertinentes fournies pour ces propriétés comprennent GB/T 228.1 (ISO 6892) pour les essais de traction, GB/T 229 (ISO 148) pour les essais d'impact et GB/T 230.1 pour les essais de dureté.
Pour les applications soumises à des charges dynamiques, les données techniques fournies indiquent une limite de fatigue d'environ 450 à 500 MPa pour 10⁶ cycles sur une éprouvette lisse. Cette résistance à la fatigue rend le matériau adapté aux composants soumis à des charges répétées lors du fonctionnement d'un laminoir. Les performances réelles dépendent de l'état du matériau, du traitement thermique, de la géométrie, de l'état de surface et de l'environnement d'exploitation.
Traitement thermique et performances à haute température
Le traitement thermique est une étape importante de la fabrication des bobines en acier 35CrMoV. La trempe consiste à chauffer la bobine à environ 850–880 °C, puis à la refroidir à l'huile afin d'obtenir la structure martensitique requise. Après la trempe, un revenu à haute température est effectué à environ 550–650 °C.
La température de revenu peut être ajustée en fonction de la résistance et de la ténacité requises. En général, une augmentation de la température de revenu diminue la résistance tout en améliorant la ténacité. Le traitement thermique final doit donc être choisi en fonction des performances mécaniques exigées de la bobine d'acier et de son application prévue au laminoir à froid.
Après trempe et revenu appropriés, l'acier 35CrMoV conserve une résistance stable en dessous de 400 °C environ et supporte une exposition de courte durée à environ 500 °C dans des conditions spécifiées. Le molybdène contribue à la résistance à haute température et à la résistance au fluage, tandis que l'alliage Cr-Mo-V assure les performances mécaniques globales du matériau.
Exigences d'usinage de précision
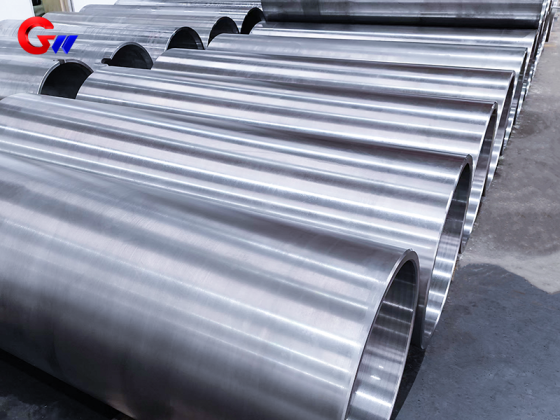
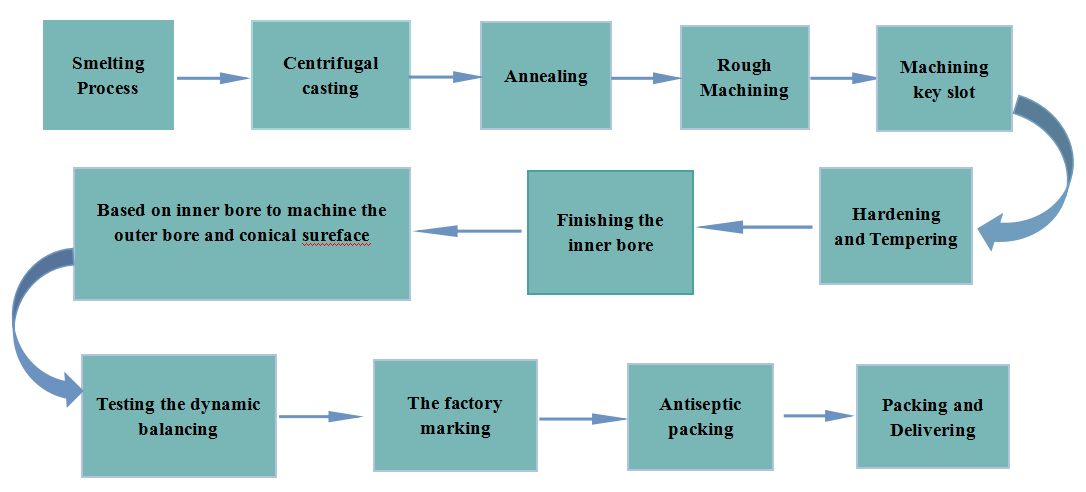
La bobine en acier 35CrMoV nécessite un usinage de précision après traitement thermique. L'alésage intérieur, le diamètre extérieur, les surfaces cylindriques et les surfaces d'appui des roulements doivent respecter les spécifications dimensionnelles et géométriques du produit.
Le diamètre intérieur est contrôlé selon la classe IT6, avec une exigence d'ajustement H6 et une rugosité de surface Ra ≤ 0,8 μm. Le diamètre extérieur est contrôlé selon la classe IT7, avec une exigence d'ajustement h7 et une rugosité de surface Ra ≤ 1,6 μm. La cylindricité est contrôlée à ≤ 0,01 mm/100 mm, tandis que la coaxialité de la surface d'appui du palier est contrôlée à ≤ 0,02 mm.
L'alésage et le rodage de précision permettent d'obtenir la précision dimensionnelle et l'état de surface requis pour l'alésage intérieur. Pour la surface cylindrique extérieure, la rectification cylindrique est utilisée afin d'obtenir la précision dimensionnelle et la qualité de surface requises tout en réduisant le risque de déformation thermique.
Pour une bobine en acier rotative de grande taille, la précision dimensionnelle et la précision géométrique doivent être maîtrisées conjointement. La relation entre l'alésage intérieur, le diamètre extérieur et l'axe de rotation influe directement sur l'assemblage final et les conditions de rotation. Par conséquent, le choix des données d'usinage, la séquence d'usinage, ainsi que les opérations d'alésage, de rodage et de rectification doivent être coordonnés afin de garantir la cylindricité et la coaxialité requises.
Essais et inspections d'équilibrage dynamique
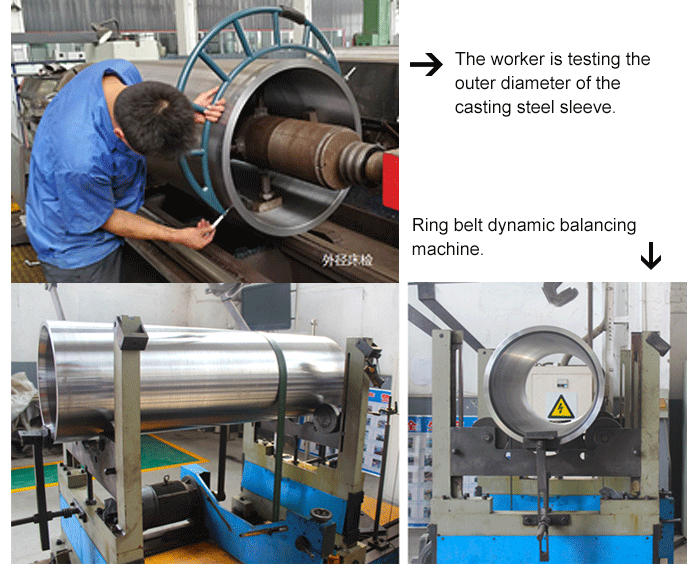
L'équilibrage dynamique est une exigence de qualité essentielle pour les bobines d'acier utilisées dans les laminoirs à froid rotatifs. Lorsque la bobine tourne à grande vitesse, une répartition inégale de la masse peut engendrer une force centrifuge et des vibrations supplémentaires. Par conséquent, le produit fini doit subir un contrôle d'équilibrage dynamique en plus du contrôle dimensionnel classique.
GW Precision peut utiliser une machine d'équilibrage dynamique à courroie annulaire pour effectuer des tests d'équilibrage dynamique à 100 %. Le cahier des charges technique fourni spécifie un balourd résiduel jusqu'au niveau G2,5 selon la norme ISO 1940.
Le contrôle qualité comprend également des essais de propriétés mécaniques après traitement thermique et un contrôle dimensionnel conventionnel. Le processus d'inspection porte sur les dimensions critiques, l'état de surface, la précision géométrique, les propriétés mécaniques du matériau et l'équilibre dynamique de la bobine d'acier finie.
Pour les produits sur mesure, les exigences d'inspection peuvent être définies en fonction des plans, des spécifications techniques, des normes de qualité et des exigences d'application du client. Ainsi, le processus d'inspection final correspond directement aux conditions réelles du laminoir à froid.
Considérations relatives à la réparation par soudage
Si une réparation par soudage est nécessaire pour une bobine en acier 35CrMoV, le procédé de soudage doit tenir compte des caractéristiques de cet acier allié à haute résistance et de son état de traitement thermique. Conformément aux exigences techniques fournies, le matériau doit être préchauffé à environ 200–300 °C avant soudage.
Après réparation par soudage, un recuit de détente est nécessaire pour réduire les contraintes résiduelles et garantir la stabilité dimensionnelle. La procédure de soudage proprement dite doit être déterminée en fonction de l'emplacement de la réparation, de l'état du matériau, du procédé de soudage, des conditions de traitement thermique et des exigences techniques applicables.
Pour les bobines en acier de précision, la réparation par soudage doit être suivie d'une inspection appropriée et, si nécessaire, d'une vérification dimensionnelle afin de garantir que le composant réparé continue de respecter les tolérances d'usinage et d'assemblage requises.
Emballage et protection du produit
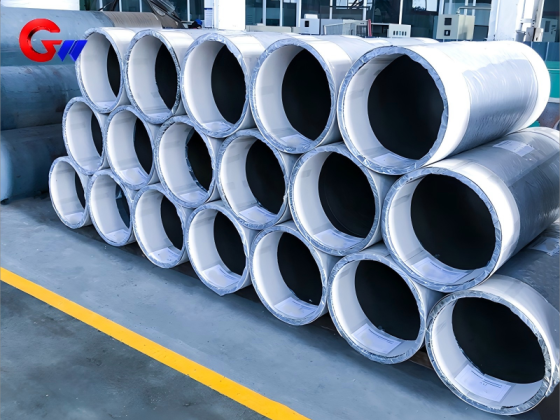
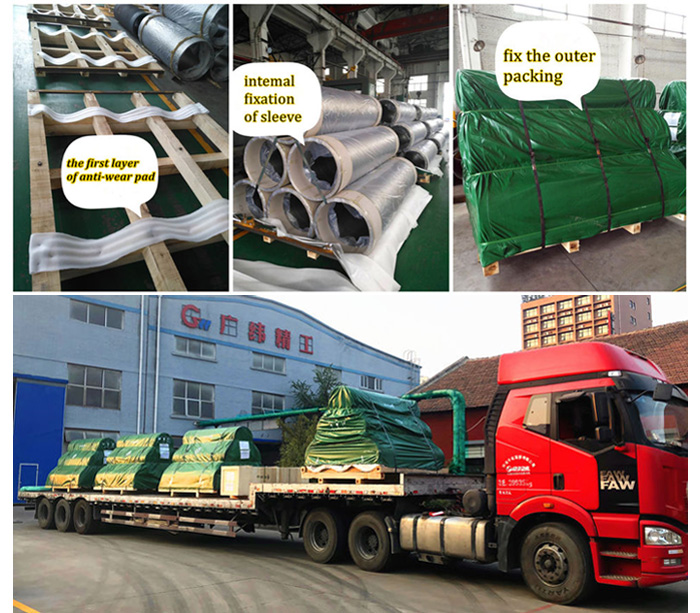
GW Precision dispose d'une équipe d'emballage expérimentée et de procédures d'emballage éprouvées pour ses bobines en acier de précision. L'emballage est conçu pour protéger la bobine en acier 35CrMoV lors du stockage, du transport, de la manutention et de la livraison, et pour réduire les risques de perte ou de dommage.
La propreté du produit est également prise en compte lors de l'emballage. La surface de la bobine en acier est vérifiée et nettoyée avant l'emballage afin de prévenir toute contamination pendant le transport et le stockage.
GW Precision propose la fabrication sur mesure de bobines en acier 35CrMoV, conformément aux exigences du client, notamment en matière de matériau, de spécifications, de traitement thermique, de précision d'usinage, d'équilibrage dynamique, de contrôle et d'emballage. Le processus de production vise à fournir une bobine en acier adaptée aux applications de laminage à froid de haute précision et à forte charge, tout en respectant les spécifications relatives au matériau et aux dimensions.
Considérations clés pour les bobines en acier pour les laminoirs à froid
Réparation par soudage : le soudage 35CrMoV nécessite un préchauffage (200-300 ℃) et un recuit de détente après soudage.