



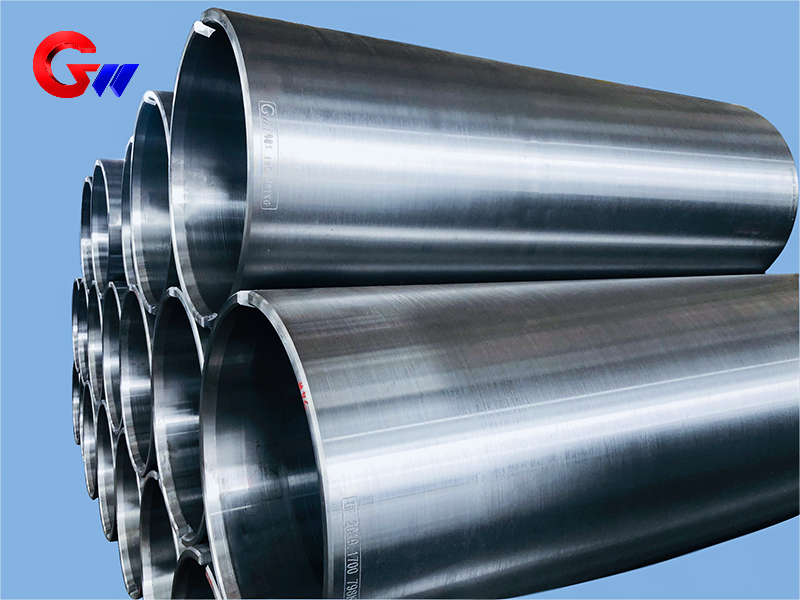
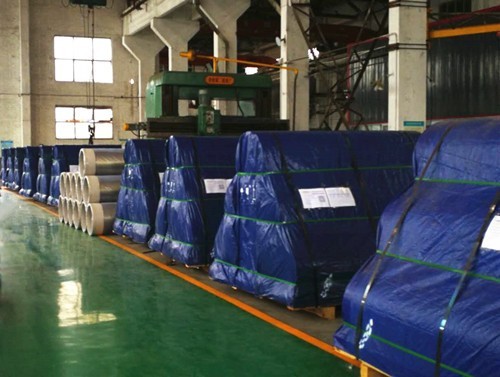
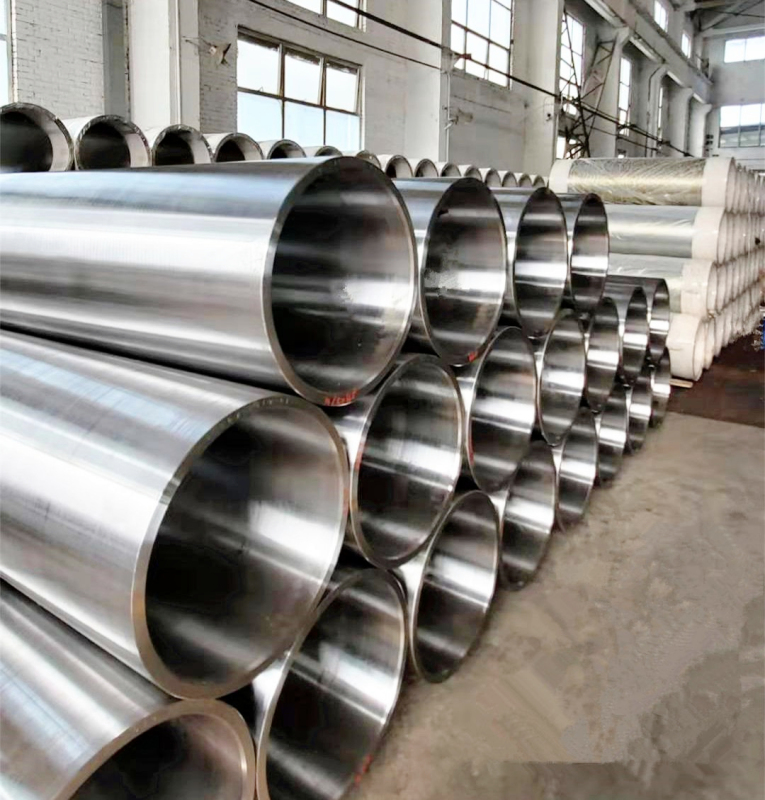
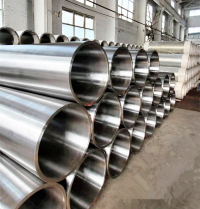
Bobine en acier coulé utilisée dans une machine de laminage de feuilles de cuivre
Manchon en acier moulé 35CrMoV pour laminoirs à feuilles de cuivre, fabriqué par coulée centrifuge, traitement thermique, perçage spécifique, usinage CNC de précision et contrôle d'équilibrage dynamique à 100 %. Disponible en dimensions 565 × 505 × 1600 mm et 665 × 605 × 2000 mm, avec des propriétés mécaniques et des tolérances géométriques contrôlées selon les exigences du client.
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- La capacité annuelle de la bobine en acier est de 4000 pièces
- information
Bobine en acier coulé utilisée dans une machine de laminage de feuilles de cuivre
| Bobine en acier moulé | Matériel | Spécification |
| Utilisé dans les laminoirs à feuilles de cuivre | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Le manchon en acier moulé est un composant mécanique de grande taille et de précision utilisé dans les équipements de laminoirs à feuilles de cuivre. GW Precision fabrique des manchons en acier sur mesure selon les plans du client, les exigences en matière de matériaux, les tolérances dimensionnelles et les exigences de précision géométrique. Pour ce produit,acier allié 35CrMoVest utilisé comme matériau, avec les spécifications disponibles de565×505×1600 mmet665×605×2000 mm.
Le procédé de fabrication combine fusion et coulée contrôlées, coulée centrifuge, traitement thermique, perçage de trous spécifiques, usinage CNC de précision et contrôle d'équilibrage dynamique. Le système de traitement complet est développé par une démarche d'amélioration continue afin de garantir la concentricité, la cylindricité, la symétrie et l'équilibrage dynamique de la chemise en acier coulée.
Propriétés mécaniques du matériau 35CrMoV
Le manchon en acier moulé 35CrMoV est traité thermiquement par trempe et revenu afin d'obtenir les propriétés mécaniques requises. Les indicateurs de performance typiques après traitement thermique comprennent la dureté, la résistance à la traction, la limite d'élasticité, l'allongement, la résilience et la dureté à haute température.
Les propriétés mécaniques typiques sont :
Dureté : HRC 48–52 à température ambiante, testé par dureté Rockwell selon la normeASTM E18.
Résistance à la traction : 1500–1800 MPa à température ambiante, testé selonASTM E8.
Limite d'élasticité : 1200–1400 MPa.
Allongement : 10–15 %, basé sur unlongueur de jauge de 50 mm.
Résistance aux chocs : 20–40 J/cm², testé par la méthode d'impact Charpy.
Dureté rouge : ≥ HRC 38 à 600 °C, testé après1 heure de maintien à haute température.
Ces propriétés sont essentielles pour un manchon en acier utilisé dans les laminoirs, car le composant doit conserver une résistance et une stabilité dimensionnelle adéquates lors d'un fonctionnement mécanique continu. Les conditions de traitement thermique final et les exigences d'inspection peuvent être définies conformément aux spécifications techniques du client.
Procédé de fusion et de coulée contrôlé
GW Precision utilise une technologie de fusion et de coulée contrôlées pour la production de manchons en acier moulé. L'équipement de fusion et de coulée est complété par des procédures d'inspection et de contrôle permettant de maîtriser la composition chimique de l'acier utilisé pour la fabrication des manchons.
Un contrôle précis de la composition du matériau garantit la fiabilité des opérations de fonderie, de traitement thermique et d'usinage ultérieures. Le contrôle du matériau permet de vérifier que le manchon en acier répond aux exigences spécifiées avant de passer aux étapes de fabrication suivantes.
Pour les manchons en acier de grandes dimensions, la qualité de l'ébauche de fonderie influe directement sur la stabilité de l'usinage ultérieur et sur la précision géométrique finale. Par conséquent, la maîtrise des matériaux et la qualité de la fonderie sont des éléments essentiels du processus de fabrication.
Coulée centrifuge pour la fabrication de manchons en acier
Coulée centrifugeLe procédé de coulée centrifuge est utilisé pour le manchon en acier moulé afin d'améliorer la qualité et l'intégrité des surfaces intérieure et extérieure. Ce procédé contribue à réduire l'apparition de défauts de surface tels que :fissures, inclusions de scories, pores et trous de sable.
La qualité de la surface de la pièce moulée est particulièrement importante pour une pièce cylindrique de grande taille, car l'usinage ultérieur doit permettre d'obtenir des surfaces cylindriques intérieure et extérieure précises à partir de l'ébauche. Un processus de moulage stable constitue une base solide pour l'alésage, le tournage, la rectification et autres opérations d'usinage de précision.
Après la coulée et le contrôle préliminaire, l'ébauche de manchon en acier est usinée et traitée thermiquement. Le processus de fabrication est adapté aux spécifications du manchon et aux exigences du client.

Traitement thermique du manchon en acier moulé
Le traitement thermique est une étape de fabrication importante pour le manchon en acier moulé 35CrMoV lorsque des propriétés mécaniques spécifiques sont requises.
GW Precision applique un procédé de traitement thermique éprouvé aux manchons en acier nécessitant des performances mécaniques spécifiques. Après traitement thermique, des essais mécaniques sont réalisés afin de vérifier l'état du produit fini.
Le traitement thermique vise à obtenir la dureté et la résistance requises tout en préservant les propriétés mécaniques nécessaires à l'application au laminoir. Un contrôle des propriétés mécaniques est effectué conjointement à un contrôle dimensionnel conventionnel afin d'évaluer l'état du produit en fonction des performances du matériau et de la précision d'usinage.
Pour ce manchon en acier moulé 35CrMoV, les performances typiques après traitement thermique comprennent :Dureté HRC 48–52,résistance à la traction de 1500 à 1800 MPa,limite d'élasticité de 1200 à 1400 MPa,allongement de 10 à 15 %, etténacité à l'impact de 20 à 40 J/cm²L'exigence de dureté à haute température est≥HRC 38 à 600 °C après une heure de maintien.
Les conditions finales du traitement thermique sont contrôlées conformément aux exigences de propriétés mécaniques spécifiées par le client et aux critères d'inspection applicables.
Machine de perçage dédiée
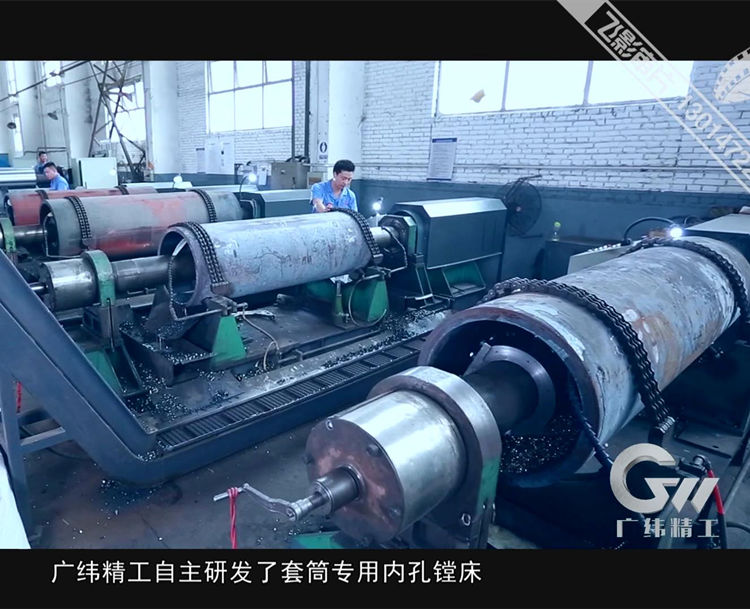
L'une des capacités de production importantes pour ce manchon en acier moulé est la machine de perçage dédiée, développée en interne par l'entreprise. Cet équipement, conçu et développé par GW Precision, a obtenu une certification.brevet national.
Cette machine dédiée est conçue pour offrir une grande rigidité et une précision d'usinage élevée. Sa structure d'usinage utilise un système de bridage anti-retour, contribuant à maintenir la position de la pièce pendant l'usinage des trous.
Le développement et l'amélioration continue de cet équipement dédié ont permis à GW Precision de mettre en place un système de traitement intégré pour les manchons en acier de grande taille. Ce système est axé sur le contrôleconcentricité, cylindricité, symétrie et équilibre dynamiquetout au long du processus de fabrication.
Les tolérances dimensionnelles et géométriques spécifiques sont strictement contrôlées en fonction des dessins et des exigences techniques du client, plutôt que d'appliquer une tolérance fixe indépendamment de la conception réelle du produit.
Alésage de précision de l'ébauche de manchon en acier
L'ébauche de manchon en acier moulé est d'abord usinée sur la machine de perçage dédiée développée par GW Precision.
Lors de l'alésage, l'ébauche de douille peut être ajustée pour assurer la concentricité entre les extrémités avant et arrière de l'orifice. Cette méthode de positionnement contribue à maintenir des conditions de coupe stables et à améliorer la précision d'usinage.
Lors de l'usinage, la pièce reste fixe tandis que l'arbre porte-outil tourne pour usiner l'alésage. Cette méthode d'usinage évite les erreurs liées à la rotation de la pièce, notamment les défauts de conicité et autres défauts de forme.
L'évacuation stable des copeaux lors de l'usinage contribue à améliorer l'état de surface et réduit le risque de rayures. Ces caractéristiques sont essentielles pour l'usinage de manchons en acier de grand diamètre et de grande longueur, où la stabilité de l'usinage influe directement sur la précision géométrique finale.
Usinage CNC à double autocentrage
Après le perçage et l'alésage, le manchon en acier moulé est ensuite traité à l'aide d'unmachine-outil CNC à double autocentrageDéveloppée à partir des recherches et de l'expérience de longue date de GW Precision dans l'usinage de haute précision de composants de grande taille.
Des mandrins de support hydrauliques sont installés aux deux extrémités du manchon. Ces mandrins permettent de positionner rapidement les deux extrémités de l'alésage intérieur et de contrôler la concentricité entre les sections avant et arrière de l'alésage intérieur, dans les limites de tolérance admissibles.
Après le positionnement, la machine-outil usine la surface cylindrique extérieure tout en contrôlant la concentricité entre les cercles intérieur et extérieur dans la plage de tolérance admissible.
Les cercles coniques des alésages intérieurs aux deux extrémités sont également usinés et contrôlés afin de garantir leur concentricité dans les limites de tolérance spécifiées. Cette méthode d'usinage à double autocentrage est particulièrement avantageuse pour les manchons en acier de grande taille, car la relation entre l'alésage intérieur, le diamètre extérieur et les surfaces de référence aux deux extrémités influe directement sur la précision de l'assemblage final.
Précision géométrique et contrôle des processus
Pour un manchon en acier moulé de grande taille utilisé dans les équipements de laminoirs à feuilles de cuivre, la précision dimensionnelle seule ne suffit pas à évaluer le produit final. Il est également nécessaire de maîtriser les rapports entre les différentes surfaces usinées.
Le système de traitement intégré de GW Precision se concentre donc sur plusieurs caractéristiques géométriques clés, notamment :concentricité, cylindricité et symétrieCes paramètres sont contrôlés tout au long du processus de traitement et ne sont pas seulement pris en compte lors de l'inspection finale.
La machine de perçage dédiée, la machine-outil CNC à double autocentrage et les processus d'usinage de précision associés fonctionnent de concert pour établir des références d'usinage stables pour le manchon en acier.
Les tolérances dimensionnelles et géométriques spécifiques sont déterminées selon les plans et les exigences techniques du client. Ceci permet de fabriquer le manchon en acier moulé pour différentes configurations de laminoirs à feuilles de cuivre et différentes interfaces d'équipement sans recourir à des dimensions standard non prises en charge.
Test d'équilibrage dynamique
L'équilibrage dynamique est un point d'inspection important pour un grand manchon en acier rotatif utilisé dans les machines de laminoir.
En plus des contrôles dimensionnels classiques et des essais de propriétés mécaniques après traitement thermique, GW Precision effectue un contrôle d'équilibrage dynamique pour vérifier plus en détail la qualité des manchons en acier moulé.
UNmachine d'équilibrage dynamique à courroie annulaireest disponible pourTests d'équilibrage dynamique à 100 %des manchons en acier moulé. Le contrôle d'équilibrage permet d'identifier les balourds résiduels susceptibles d'affecter la rotation du composant.
Pour les grandes pièces rotatives, l'équilibrage dynamique est étroitement lié à un fonctionnement stable. C'est pourquoi il est intégré au processus d'inspection, au même titre que la précision dimensionnelle, la précision géométrique et les propriétés mécaniques après traitement thermique.
Manchon en acier moulé sur mesure pour laminoirs à feuilles de cuivre
Le manchon en acier moulé 35CrMoV est conçu pour les applications de laminage de feuilles de cuivre et peut être personnalisé selon les plans et les exigences techniques du client. Les spécifications produit disponibles dans les données actuelles incluent :565×505×1600 mmet665×605×2000 mm.
Le processus de fabrication de GW Precision comprend le contrôle des matériaux et du moulage, le moulage centrifuge, le traitement thermique, le perçage de trous dédiés, l'alésage de précision, l'usinage CNC à double autocentrage et l'inspection d'équilibrage dynamique.
L'association de ces procédés vise à assurer une maîtrise stable de l'état du matériau, des propriétés mécaniques, de la précision dimensionnelle et géométrique du manchon en acier. Pour les produits exigeant des propriétés mécaniques spécifiques, un traitement thermique est réalisé conformément aux exigences techniques applicables, suivi d'essais mécaniques.
Pour l'usinage de précision, la machine de perçage dédiée développée par GW Precision offre une méthode d'usinage stable pour les ébauches de douilles de grandes dimensions. Le processus d'usinage CNC à double autocentrage qui suit contrôle la relation entre les surfaces cylindriques intérieure et extérieure ainsi que la géométrie des alésages intérieurs aux deux extrémités.



