





Manchon en acier coulé laminé à froid 35CrMoV (détection par test d'équilibrage dynamique)
La bobine en acier moulé de précision GW est idéale pour les laminoirs à froid soumis à des conditions de haute précision et de forte charge, et particulièrement adaptée au laminage de bandes minces exigeant un équilibre dynamique rigoureux. Ses atouts en termes de résistance, de durabilité et de rentabilité sont indéniables, mais nécessitent un contrôle strict des procédés de moulage et de traitement thermique.
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- La capacité annuelle de la bobine en acier est de 4000 pièces
- information
Inspection par Dynamice : test d'équilibrage sur bobine d'acier coulée de laminoir à froid
| Matériau de la manche | Spécification |
| 35CrMoV | Φ572*Φ506*2337 |
Contrôle de la composition chimique (éléments clés) :
Élément C Si Mn Cr Mo V P ≤ S ≤
Plage de valeurs : 0,30 à 0,38 ; 0,20 à 0,40 ; 0,50 à 0,80 ; 0,90 à 1,20 ; 0,20 à 0,30 ; 0,10 à 0,20 ; 0,025 ; 0,025
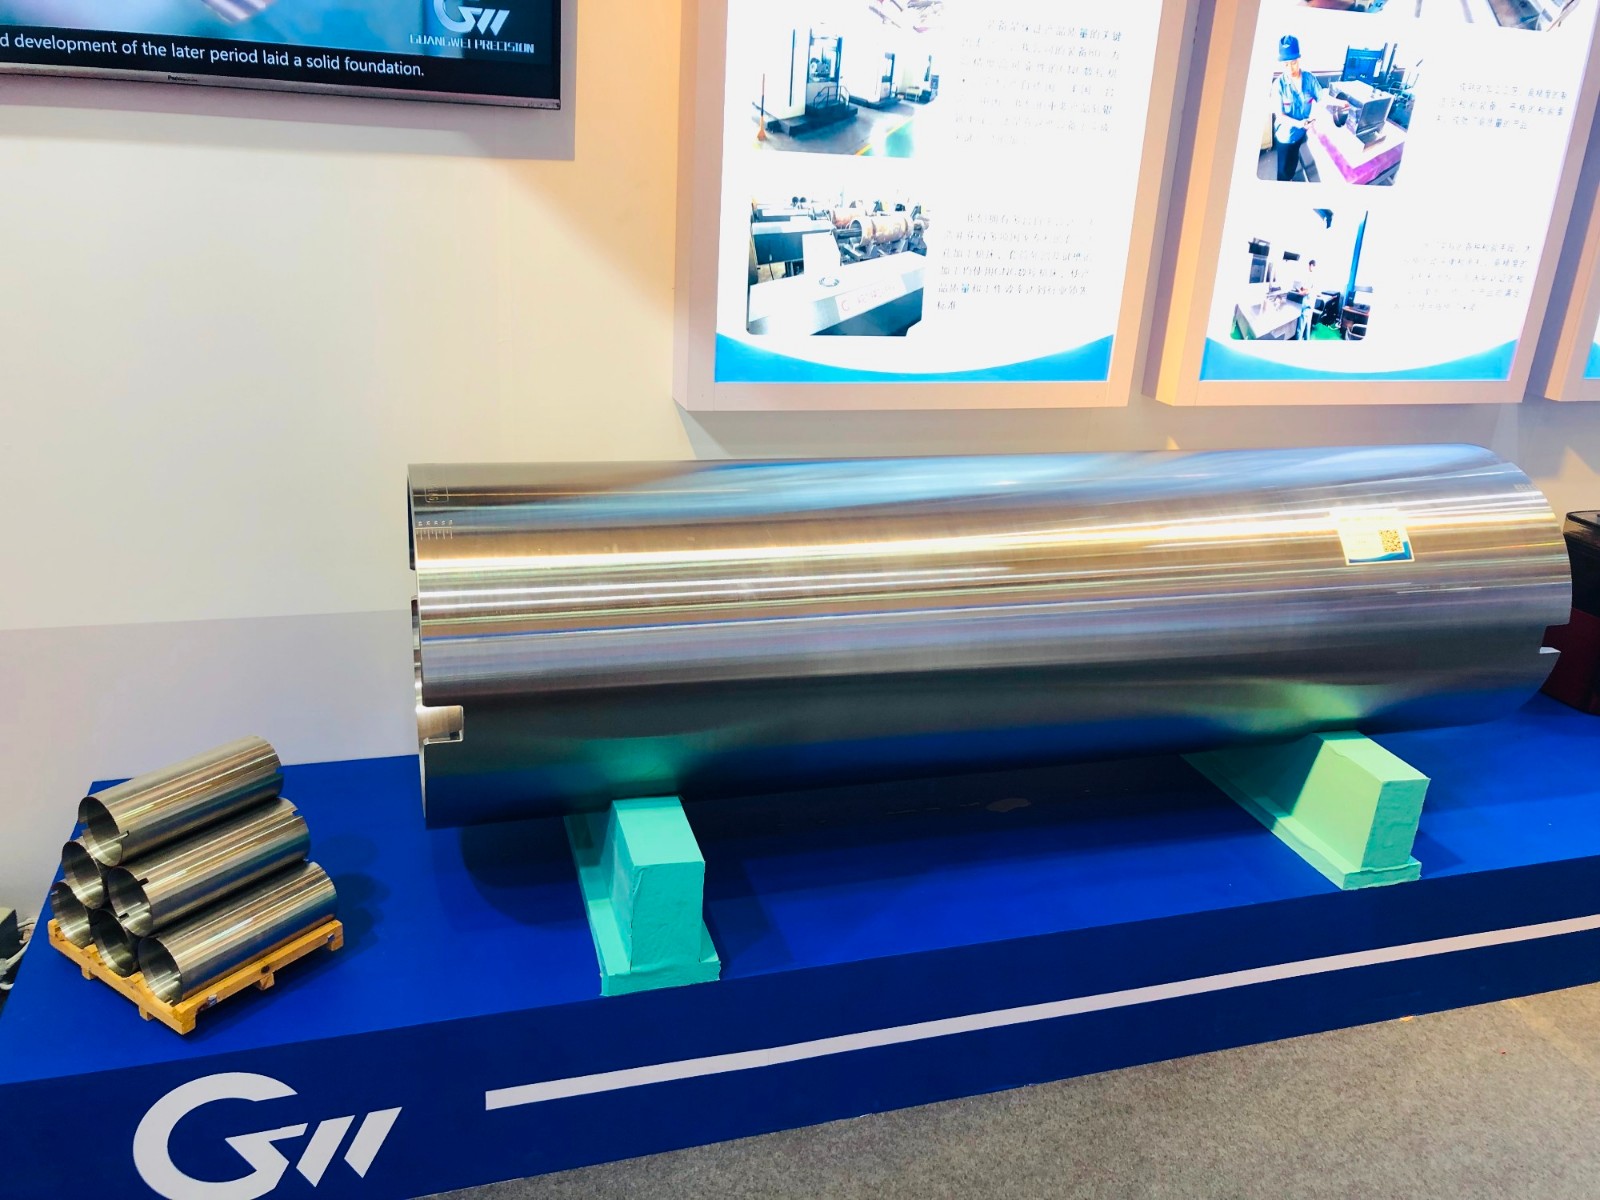
Coulée centrifuge
Notre entreprise utilise des technologies de fusion et de coulée de pointe, ainsi que des équipements de contrôle précis garantissant une composition chimique fiable et exacte de l'acier coulé pour nos bobines. Le procédé de coulée centrifuge assure des surfaces internes et externes exemptes de défauts tels que fissures, inclusions de laitier, porosités et piqûres. Enfin, un traitement thermique éprouvé garantit les propriétés mécaniques optimales de nos bobines.
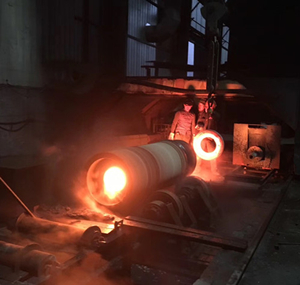
Description du traitement thermique du manchon en acier
Nous effectuerons un traitement thermique rigoureux pour les bobines en acier coulé qui répondent à des exigences spécifiques en matière de propriétés mécaniques, et nous procéderons également à des tests correspondants de ces propriétés afin de garantir que chaque bobine en acier atteigne les meilleures conditions et que nos clients soient pleinement satisfaits.
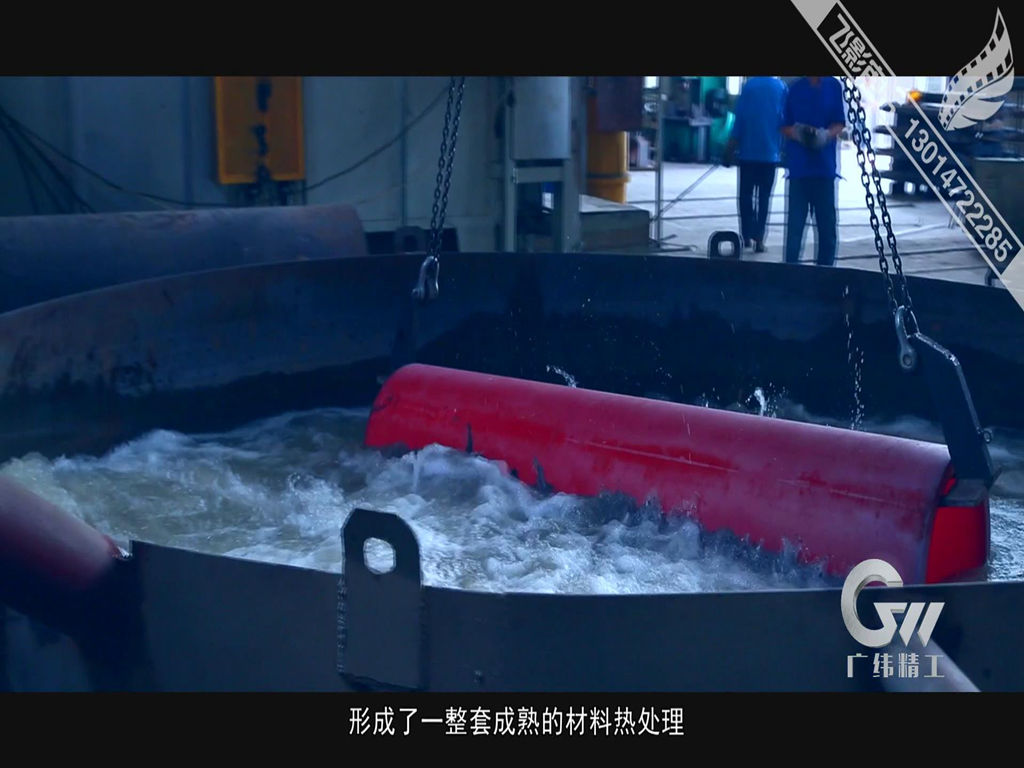
Procédé de traitement thermique d'une bobine d'acier coulé (pour laminoir à froid)
Objectif des exigences relatives aux paramètres de processus
Normaliser à 900 ± 10 °C pendant 2 heures, affiner la granulométrie par refroidissement à l'air.
Trempe à l'huile à 860 ± 10 °C (vitesse de refroidissement ≥ 80 °C/s) pour obtenir de la martensite
Traitement cryogénique à -80 °C pendant 2 h (optionnel) pour réduire l'austénite résiduelle
Revenu à 550 ± 10 °C pendant 4 heures, trempe à l'eau et revenu à 300-350 HBW
Emballage
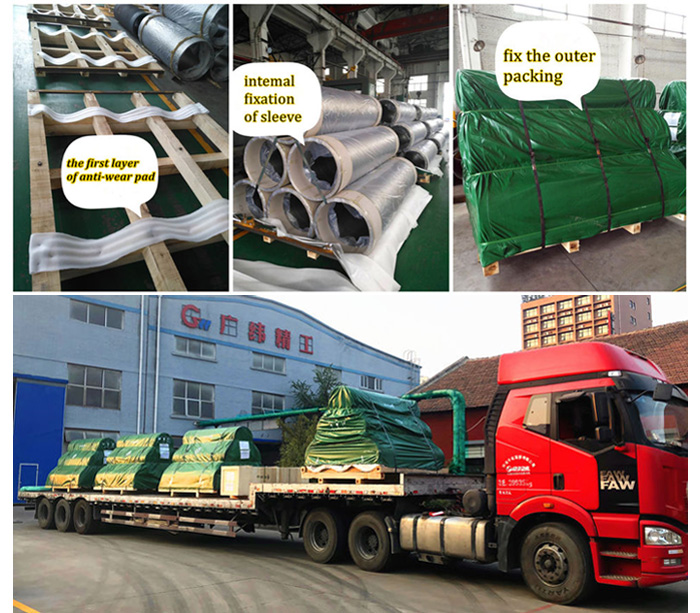
Nous disposons d'une excellente équipe d'emballage et d'une technologie d'emballage éprouvée pour nos bobines d'acier.
L'emballage doit garantir la sécurité des produits afin qu'ils ne soient ni perdus ni endommagés pendant le stockage, le transport et la vente.
L'emballage garantit la propreté du produit. Vérifiez la propreté de la surface du produit avant l'emballage.
Nos bobines d'acier sont largement reconnues et appréciées par les utilisateurs et peuvent répondre à des besoins économiques et sociaux en constante évolution.
Nos produits sont largement reconnus et appréciés par les utilisateurs et peuvent répondre à des besoins économiques et sociaux en constante évolution.
Norme d'essai d'équilibrage dynamique pour manchon en acier moulé 35CrMoV (pour laminoir à froid)
équipement de détection des valeurs requises des paramètres
machine d'équilibrage dynamique à support rigide de classe G2.5 (ISO 1940-1)
Déséquilibre résiduel ≤ 1 g · mm/kg (1500 tr/min) analyseur de phase
Méthode de correction pour le perçage de reperçage (profondeur ≤ 5 mm) - Perçage CNC



