




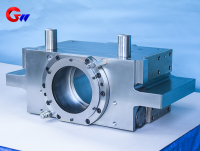
Laminoir à froid du bloc de roulement à rouleaux de transmission
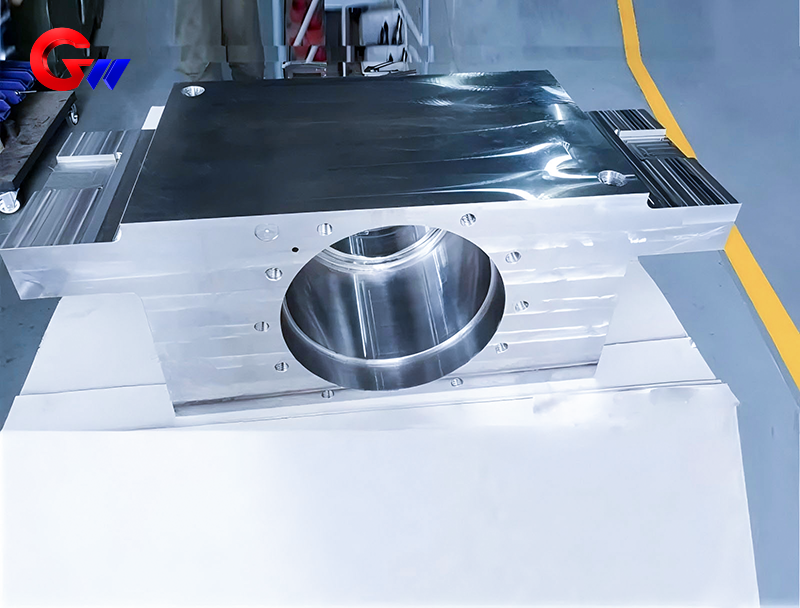
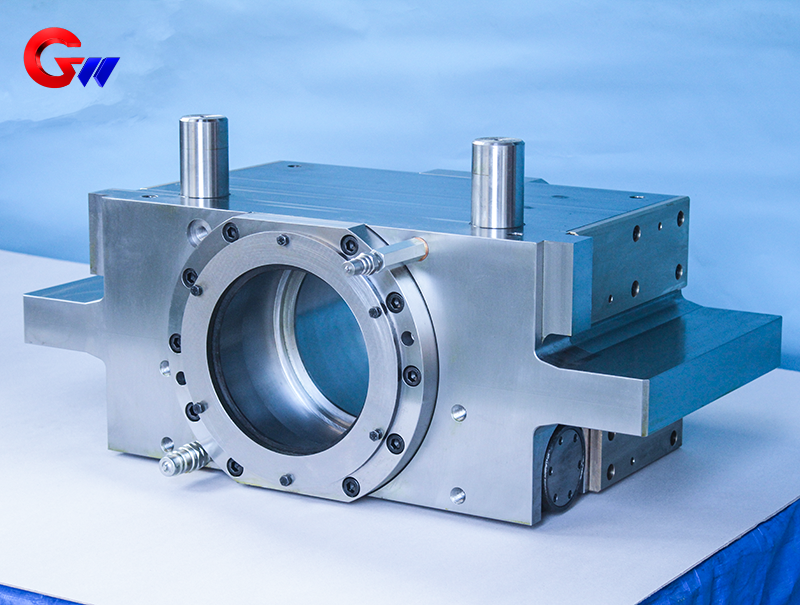
Le palier du cylindre de travail côté entraînement d'un laminoir à froid est un élément de support essentiel qui assure le maintien et le positionnement du cylindre de travail côté entraînement. Il contribue à garantir l'alignement et la stabilité requis du cylindre de travail pendant les opérations de laminage, tout en supportant les forces radiales et axiales générées lors du processus.
GW Precision Technology fabrique les paliers de cylindres de travail selon les configurations spécifiques des laminoirs à froid, les dimensions des cylindres, les plans du client, les exigences en matière de matériaux et les spécifications techniques. La fabrication sur mesure, standard ou non, est possible.
Type de produit : Bloc de roulement à rouleaux côté entraînement
Application : Laminoir à froid
Matériaux principaux : Acier moulé, acier forgé ou autres matériaux spécifiés selon les exigences de l'application
Personnalisation : Fabrication sur mesure standard et non standard disponible
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- Capacité annuelle : 1000 pièces
- information
Bloc de palier du cylindre de travail côté entraînement du laminoir à froid
Le palier du cylindre moteur du laminoir à froid est un élément de support important dans cet équipement. Sa fonction principale est de soutenir
Le support et le positionnement du cylindre de travail sont assurés par un système qui garantit une liaison structurelle stable entre l'ensemble cylindre et le bâti du laminoir. Durant le laminage, le cylindre est soumis à des forces radiales et axiales, à des chocs et à des vibrations. Le bloc de palier du cylindre assure le support et le positionnement nécessaires au bon fonctionnement du cylindre.
Le positionnement précis du cylindre de travail est essentiel pour garantir la précision dimensionnelle et la qualité de surface des produits laminés. Le bloc de paliers exige donc un usinage contrôlé de ses logements d'appui, de ses surfaces de montage, de ses alésages et autres éléments critiques. Les exigences dimensionnelles et géométriques dépendent de la configuration du laminoir à froid, des dimensions des cylindres, de la disposition des paliers et des spécifications techniques du client.
GW Precision Technology Co., Ltd. fabrique divers paliers pour laminoirs et autres composants mécaniques de précision. Forte d'une longue expérience dans la fabrication, l'entreprise a mis au point un processus d'usinage éprouvé pour les paliers de cylindres de travail et propose une fabrication sur mesure selon les plans et les spécifications techniques du client.
Fonction du bloc de roulement à rouleaux de travail
La fonction principale du palier de cylindre de travail est de supporter ce dernier lors des opérations de laminage à froid. Ce palier assure le support structurel nécessaire à l'ensemble palier-cylindre et contribue à maintenir la position nominale du cylindre par rapport au laminoir.
Lors du laminage, le cylindre de travail est soumis à des forces radiales et axiales générées par le procédé. Le palier transmet ces forces par l'intermédiaire de sa structure porteuse et de ses interfaces de fixation. La stabilité du palier et la précision de ses surfaces usinées sont donc essentielles au bon fonctionnement du laminoir.
Le positionnement précis du cylindre de travail contribue également à la stabilité du laminage. Dans les applications de laminage de précision, la position et l'alignement du cylindre peuvent influer sur l'épaisseur de la bande, la qualité de surface et la stabilité du laminage. C'est pourquoi l'alésage de palier, la surface de montage et les éléments de positionnement associés doivent être fabriqués conformément aux tolérances spécifiées.
Le bloc de palier du cylindre de travail peut être utilisé dans différentes configurations de laminoirs à froid. Selon la ligne de production, il peut servir au laminage de précision de bandes d'acier laminées à froid, d'acier inoxydable, de feuilles d'aluminium et d'autres produits métalliques en bandes.
Ce composant peut également être utilisé dans les lignes de laminage continu, notamment les unités combinées de laminage à l'acide, ainsi que dans les laminoirs réversibles et autres équipements de laminage à froid. La configuration exacte du produit est déterminée par la structure du laminoir et les exigences du client.
Matériaux pour le bloc de roulement à rouleaux de travail
Le choix des matériaux est une étape cruciale dans la fabrication des paliers à rouleaux. Il doit être déterminé en fonction de la charge prévue, des exigences structurelles, des conditions d'usure, des exigences d'usinage et de l'environnement d'exploitation.
Les informations techniques fournies pour les composants de laminoir associés comprennent des nuances d'acier forgé telles que :Acier 45, 40Cr et 42CrMopour les composants liés aux cylindres de travail, ainsi que pour les nuances d'acier moulé telles queZG310-570 et ZG270-500Pour les composants liés aux rouleaux de support. Pour les applications spécifiques de paliers de rouleaux de travail, le matériau final doit être confirmé conformément au plan du client, à la conception de l'équipement et aux spécifications techniques applicables.
Les matériaux couramment utilisés pour les paliers de laminoirs comprennent la fonte, la fonte ductile, l'acier moulé, l'acier allié moulé et l'acier forgé. Chaque matériau offre une combinaison différente de résistance, de ténacité, de résistance à l'usure, d'usinabilité et de résistance à la déformation.
Par exemple, les fontes grises telles que HT250 et HT300 offrent de bonnes performances en compression et une bonne usinabilité, et peuvent être utilisées pour des applications structurelles appropriées. Les fontes ductiles telles que QT400-18 et QT500-7 offrent un bon compromis entre résistance et ténacité et peuvent être envisagées lorsque des performances mécaniques supérieures sont requises.
Les aciers moulés, tels que le ZG270-500 et le ZG310-570, offrent une capacité de charge supérieure et conviennent à la fabrication de composants robustes pour laminoirs. Les aciers moulés alliés, comme le ZG35CrMo, présentent des performances mécaniques améliorées grâce à l'ajout d'éléments d'alliage tels que le chrome et le molybdène.
Pour les applications nécessitant une résistance plus élevée, un acier forgé tel que le 42CrMo ou le 34CrNiMo6 peut être sélectionné en fonction des exigences de conception spécifiques.
Le choix final du matériau ne doit pas être dissocié de son application concrète au laminoir. La force de laminage, la charge d'impact, les conditions de contact des paliers, les exigences en matière d'usure, les effets thermiques, les dimensions du produit et les normes du client doivent tous être pris en compte pour déterminer le matériau approprié.
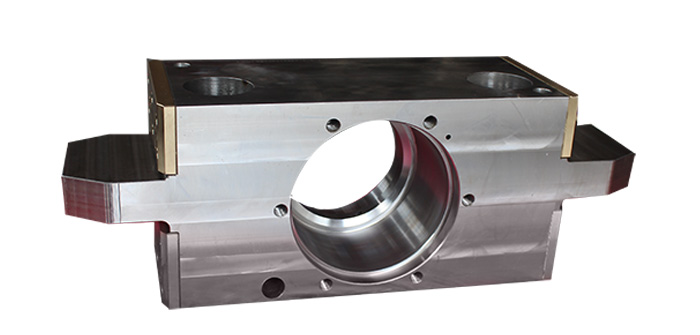
Précision d'usinage et contrôle des trous de roulement
L'alésage du palier est une caractéristique d'usinage essentielle d'un bloc de roulement de rouleau de travail. Sa précision dimensionnelle, sa précision géométrique et son rapport avec les autres surfaces de positionnement influent directement sur les conditions de montage du palier.
Pour les applications connexes de paliers de laminoir, le processus d'usinage peut inclure le contrôle de la coaxialité et de la cylindricité des alésages. La référence technique fournie spécifie un contrôle de la coaxialité jusqu'à0,02 mmPour les structures à trous de roulement applicables. La tolérance réelle de chaque produit doit être déterminée selon le plan du client et les spécifications techniques.
Les surfaces de contact du palier nécessitent également un usinage approprié pour obtenir les conditions de contact requises. Selon la conception du produit et les exigences du processus, un meulage ou un raclage peut être appliqué à certaines surfaces de contact.
L'usinage précis de l'alésage du palier et des surfaces de contact assure une interface de montage stable pour l'ensemble palier-cylindre. Il réduit également le risque de variation dimensionnelle entre les composants lors de l'assemblage.
Les composants des laminoirs à froid présentant souvent des dimensions importantes et des structures complexes, la planification du processus est essentielle. La séquence d'usinage doit prendre en compte les surfaces de référence, le mode de bridage, la surépaisseur d'usinage, la position des alésages et les exigences de contrôle final.
Traitement thermique et traitement de surface
Le traitement thermique peut être appliqué en fonction du matériau et des exigences du produit. Pour les pièces moulées ou forgées, un recuit ou une normalisation peuvent être utilisés afin de réduire les contraintes résiduelles et d'obtenir un matériau présentant un état adapté à l'usinage ultérieur.
Pour les aciers alliés appropriés, la trempe et le revenu permettent d'améliorer les propriétés mécaniques globales de la pièce. La documentation technique fournie mentionne l'acier 42CrMo comme matériau pouvant bénéficier de la trempe et du revenu, avec une dureté de référence d'environ 28 à 32 HRC après le traitement spécifié. Le traitement thermique et la dureté requis doivent être déterminés conformément à la norme du matériau et aux spécifications techniques du client.
Lorsque la résistance à l'usure de surface doit être accrue, un traitement de durcissement superficiel peut être envisagé. Selon l'application, un traitement de durcissement par induction à haute fréquence ou de cémentation peut être appliqué à certaines surfaces de contact des paliers.
Le procédé exact de traitement thermique et de surface est déterminé en fonction du matériau, de la structure du composant, des conditions de fonctionnement et des exigences du client. GW Precision n'utilise pas de procédé unique pour tous les produits ; le processus de fabrication est établi en fonction des exigences techniques spécifiques de chaque bloc de roulement.
Processus d'usinage CNC
Grâce à une longue expérience de fabrication, GW Precision Technology a développé un système de traitement mécanique éprouvé pour la production de paliers de laminoirs.
Les principaux procédés d'usinage du bloc de roulement à rouleaux côté entraînement comprennent :
1. Centre d'usinage vertical
Le centre d'usinage vertical permet le fraisage de grandes surfaces, l'usinage de structures, le montage d'éléments et d'autres opérations nécessaires. Le programme d'usinage et la séquence de coupe sont définis en fonction de la structure du produit et des exigences du plan.
2. Aléseuse horizontale
L'aléseuse horizontale est utilisée pour l'usinage de trous de grand diamètre ou profonds et pour la réalisation de pièces de précision associées. Pour les paliers, l'alésage horizontal constitue une méthode efficace pour le traitement des trous de palier et autres emplacements critiques, en respectant les dimensions et tolérances géométriques requises.
3. Travail à l'établi
Après les opérations d'usinage et d'alésage CNC, le travail à l'établi peut être utilisé pour l'ébavurage, le nettoyage, les opérations d'ajustement et autres travaux de finition requis par le processus de fabrication.
4. Inspection finale
Une fois l'usinage terminé, le bloc de roulement du rouleau de travail fait l'objet d'un contrôle final. Les dimensions critiques et les tolérances géométriques sont vérifiées conformément au plan et aux exigences techniques applicables.
La combinaison de l'usinage CNC, de l'alésage horizontal, du travail sur établi et de l'inspection finale offre un processus de fabrication contrôlé pour différentes configurations de paliers de laminoir.
Équipement de fabrication CNC
GW Precision Technology dispose d'équipements de fabrication CNC de haute précision pour la production de composants de précision destinés aux laminoirs. Ces équipements comprennent :Centre d'usinage cinq axes DMG DMF1800×600, centres d'usinage horizontaux, centres d'usinage verticaux, centres d'usinage à portique et équipements de mesure de coordonnées de haute précision.
Environ 80 % du parc de machines de l'entreprise est constitué de machines-outils à commande numérique (CNC). Celles-ci offrent la capacité d'usinage requise pour les composants de laminoirs de grande taille, complexes et de précision.
L'utilisation de machines à commande numérique (CNC) permet de développer des programmes d'usinage adaptés aux plans et aux exigences de fabrication de chaque produit. Différentes stratégies d'usinage peuvent être appliquées aux différentes surfaces et structures, tout en garantissant un processus de production maîtrisé.
Pour les paliers de roulement de grande taille, le choix d'un équipement adapté est primordial, car ces pièces peuvent présenter de grandes surfaces de montage, des alésages de roulement, des caractéristiques structurelles complexes et de multiples références d'usinage. La combinaison des capacités d'usinage vertical, horizontal, à portique et à cinq axes offre une grande flexibilité pour l'adaptation à différentes structures de produits.
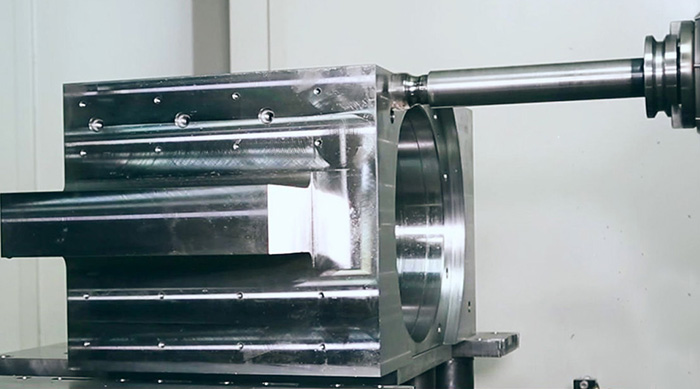
Mesure des coordonnées et contrôle de la qualité
Le contrôle qualité est une étape importante du processus de fabrication du bloc de palier du rouleau de travail côté entraînement du laminoir à froid.
Outre le contrôle dimensionnel conventionnel, GW Precision Technology utilise une machine de mesure tridimensionnelle de haute précision pour l'inspection finale des paliers et autres composants de précision. La précision de mesure peut atteindre…niveau de 2 microns, fournissant une base d'inspection fiable pour la vérification des tolérances dimensionnelles et géométriques.
Les appareils de mesure tridimensionnelle peuvent être utilisés pour vérifier les dimensions critiques, l'emplacement des trous, les relations géométriques et autres exigences d'inspection spécifiées par le dessin du client.
Pour un palier de rouleau de travail, le contrôle peut porter sur les dimensions critiques des alésages de roulement, la coaxialité, la cylindricité, les surfaces de montage, les dispositifs de positionnement et autres tolérances géométriques pertinentes. Les points de contrôle précis dépendent du plan du produit et des exigences techniques.
L'association de l'usinage CNC, du contrôle des processus, des mesures dimensionnelles conventionnelles et des mesures de coordonnées de haute précision permet de créer un processus de contrôle qualité complet, de la fabrication à l'inspection finale.
Capacités de fabrication de précision de GW
GW Precision Technology Co., Ltd. possède une solide expérience dans la fabrication et l'usinage de composants de précision pour laminoirs. Ses capacités de production incluent l'usinage CNC, l'usinage vertical, l'alésage horizontal, l'usinage sur portique et le contrôle dimensionnel de précision.
L'entreprise a perfectionné ses procédés de fabrication grâce à une longue expérience dans le domaine des composants de laminoirs. La planification des processus est organisée en fonction de la structure du produit, du matériau, des exigences de dessin, de la séquence d'usinage et des exigences de contrôle.
En plus du bloc de palier du cylindre de travail côté entraînement du laminoir à froid, GW Precision peut fabriquer divers blocs de palier pour laminoirs, des blocs de pliage et d'autres composants mécaniques de précision sur mesure.
L'entreprise combine des équipements de fabrication CNC, du personnel technique, des processus d'usinage éprouvés, des procédures de contrôle qualité et une gestion de la production pour fournir des services de fabrication personnalisés pour les composants de laminoirs.
Pour les clients nécessitant des blocs de roulement non standard, la production peut être organisée selon les plans fournis, les modèles tridimensionnels, les spécifications des matériaux, les exigences dimensionnelles et les normes d'inspection.
Fabrication sur mesure de blocs de roulements à rouleaux de travail
Les laminoirs à froid présentent des configurations d'équipement, des dimensions de cylindres, des agencements de paliers et des structures d'installation variés. Par conséquent, les paliers des cylindres de travail sont souvent fabriqués en fonction de la conception spécifique du laminoir plutôt que selon une dimension universelle.
GW Precision fabrique le bloc de roulement à rouleaux côté entraînement selon les plans et les spécifications techniques du client. Le processus de fabrication est adaptable aux dimensions des composants, au choix des matériaux, à la structure d'usinage, aux tolérances requises et aux exigences de contrôle.
Pour les clients disposant de plans existants, GW Precision peut usiner la pièce conformément à la documentation technique fournie. Pour les produits non standard, le processus d'usinage est adapté à la structure et aux exigences de production.
Grâce à ses capacités d'usinage CNC et à ses équipements d'inspection de haute précision, GW Precision assure un processus de fabrication contrôlé pour les paliers de cylindres de laminage à froid et autres composants de précision de laminoirs.



