



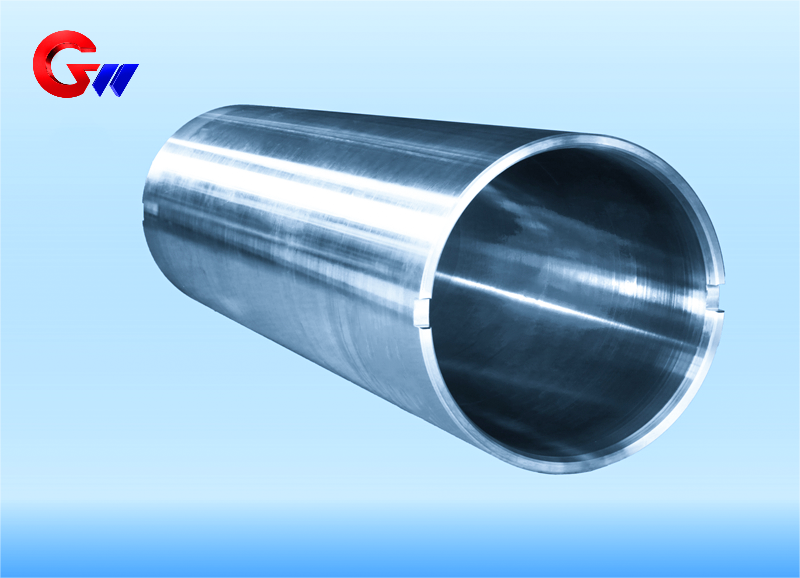

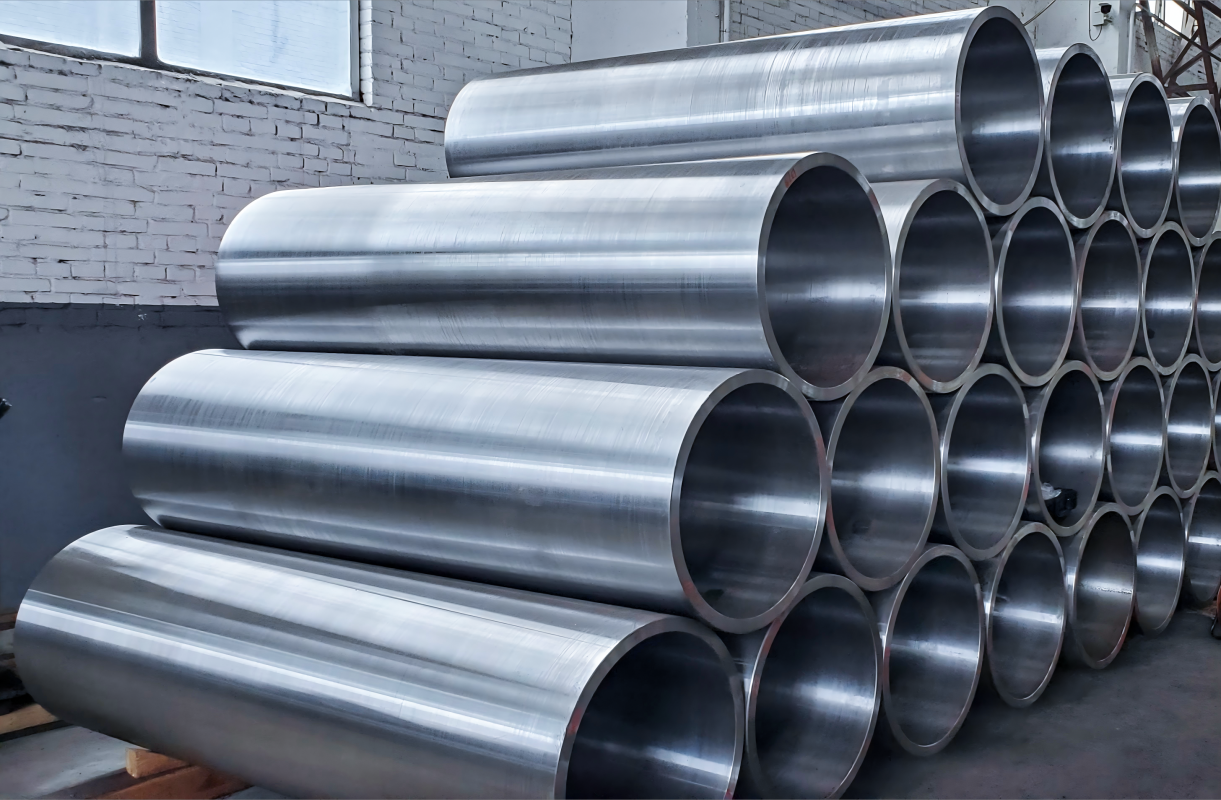
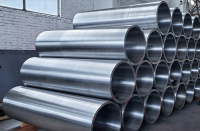
Manchon en acier 35CrMoV personnalisé pour machine de laminage de bandes d'aluminium
Le manchon en acier 35CrMoV est largement utilisé dans le laminage de feuilles et de bandes d'aluminium et d'acier inoxydable. Pour les équipements de laminage de haute précision, la concentricité, l'équilibrage dynamique et la stabilité dimensionnelle du manchon sont des critères de performance essentiels. L'ébauche de manchon en acier 35CrMoV fabriquée par GW Precision Technology est produite par coulée centrifuge, offrant ainsi une structure initiale optimale pour les traitements thermiques, l'usinage de précision et le traitement de surface ultérieurs.
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- La capacité annuelle de la bobine en acier est de 4000 pièces
- information
Manchon en acier 35CrMoV personnalisé pour machine de laminage de bandes d'aluminium
LeManchon en acier 35CrMoV pour laminoirs à bandes d'aluminiumIl s'agit d'un composant sur mesure haute résistance et résistant à l'usure, conçu pour les équipements de laminage exigeant une grande précision dimensionnelle, une rotation stable et une excellente qualité de surface. Les manchons en acier utilisés dans le laminage de feuilles d'aluminium, de plaques d'aluminium, de feuilles et de bandes d'acier inoxydable sont soumis à des contraintes mécaniques, thermiques, à l'huile de laminage et à des micromouvements relatifs. Par conséquent, le processus de fabrication doit prendre en compte simultanément les performances du matériau, la concentricité, l'équilibre dynamique, la dureté de surface et la stabilité dimensionnelle.
LeL'ébauche de manchon en acier 35CrMoV fabriquée par GW Precision Technology est obtenue par coulée centrifuge.L'ébauche de coulée centrifuge sert de base aux traitements thermiques, d'usinage et de finition de surface ultérieurs. Le manchon fini peut être personnalisé selon les dimensions et les exigences techniques de l'équipement de laminage de bandes d'aluminium du client.
Application dans les laminoirs à bandes d'aluminium
Dans les laminoirs à six et douze cylindres, le manchon en acier 35CrMoV sur mesure peut être utilisé avec des cylindres intermédiaires ou des cylindres de support. L'une de ses principales fonctions est de renforcer le support des cylindres et de résister à la force de flexion radiale générée lors du laminage de bandes d'aluminium. Les données d'application fournies indiquent une plage de charge typique de300–600 MPa.
Pour les équipements de laminage à grande vitesse, le maintien de la précision dimensionnelle et dynamique est également important. À des vitesses de laminage d'environ10–25 m/s, le manchon est conçu pour permettre le contrôle des fluctuations de l'entrefer de roulement.≤0,005 mmCette exigence met particulièrement l'accent sur la concentricité, la précision d'usinage et l'équilibre dynamique.
Le manchon participe également à la gestion thermique pendant le laminage. Le frottement de laminage génère de la chaleur, et la température instantanée dans la zone de contact peut atteindre environ200–250 °C. L'état du matériau et de sa surface doit donc rester stable sous des charges thermiques et mécaniques répétées.
Conditions de travail dans le laminage de l'aluminium
Le laminage de l'aluminium impose des exigences spécifiques en matière de performance des manchons en acier. Des copeaux ou des particules d'aluminium peuvent adhérer à la surface de travail ; par conséquent, la spécification technique fournie exige une dureté de surface de≥HRC45pour améliorer la résistance à l'adhérence et à l'usure de surface.
Le manchon peut également fonctionner dans un environnement d'huile de laminage à base d'émulsion avec un pH d'environ8–10La résistance à la corrosion est donc prise en compte dans la conception technique des surfaces, notamment lorsque la surface du manchon est exposée au fluide de roulement pendant des périodes prolongées.
La charge mécanique est un autre facteur important à prendre en compte. Les données d'application précisent plus de détails.10 cycles de charge, ce qui indique une exigence de durée de vie en fatigue élevée pour le manchon. De plus, une usure par micromouvements peut se produire à la surface de contact du palier, avec une marge de glissement relative spécifiée de<50 μmLe manchon nécessite donc une combinaison de résistance structurelle, de dureté de surface et de résistance à l'usure par micromouvements.
Sélection du matériau 35CrMoV
La manche utiliseAcier 35CrMoV, sélectionné pour sa combinaison de résistance, de ténacité, de résistance à l'usure et d'aptitude au traitement thermique.
La composition chimique typique de ce matériau est la suivante :
C : 0,32–0,38 %
Cr : 1,0–1,3 %
Environ : 0,4 à 0,6 %
Dans : 0,1–0,2%
Du vanadium est ajouté pour formercarbures de type MCet affiner la structure granulaire. Les données matérielles fournies indiquent une taille de grain affinée correspondant àNormes ASTM 10 à 12.
Après trempe et revenu, la résistance à la traction spécifiée est≥1100 MPaLes données relatives aux matériaux spécifient également une ténacité à la rupture deKIC ≥90 MPa·m¹/²Dans des conditions de température élevée, le taux de rétention de la limite d'élasticité est spécifié comme suit :>85% à 300°C.
Ces propriétés constituent la base matérielle d'un manchon en acier soumis à des charges mécaniques répétées, à des effets thermiques et à une usure de surface lors d'un laminage à grande vitesse.
Traitement thermique et stabilité dimensionnelle
Le principal procédé de traitement thermique comprendtrempe et revenu.
Pour la trempe, le processus spécifié est890 °C × 2 h, suivi d'un refroidissement alterné eau-air. Le processus de trempe est580 °C × 3 h, avec un refroidissement à l'huile spécifié pour éviter le second type de fragilité au revenu.
La stabilité dimensionnelle est également assurée par des traitements complémentaires. Les données de procédé fournies spécifienttraitement cryogénique à −196°C pendant 24 h, avec une austénite résiduelle contrôlée à<3%.
Un suividurée du traitement à 200 °C × 8 hCe procédé permet d'éliminer les contraintes de fabrication. Ces traitements visent à améliorer la stabilité dimensionnelle et à réduire l'influence des contraintes résiduelles sur le manchon en acier fini.
Renforcement de surface et protection contre la corrosion
Le traitement de surface peut être appliqué en fonction des conditions de travail requises. Les options de renforcement proposées comprennent :nitruration ioniqueetextinction laser.
Pour la nitruration ionique, l'épaisseur spécifiée de la couche blanche brillante est de20–30 μm, avec une dureté de surface deHV1100–1300Cette dureté de surface élevée peut améliorer la résistance à l'usure et aux dommages dus aux micromouvements.
La trempe laser permet d'obtenir une bande durcie d'une largeur de5–8 mmet une profondeur durcie de1,2–1,5 mmCe procédé peut être choisi lorsqu'un renforcement localisé de la surface est nécessaire.
Pour la protection contre la corrosion, les options fournies comprennentTraitement composite au bain de sel QPQet un revêtement nanocomposite. Le traitement QPQ est spécifié pour assurer la résistance à la corrosion.2 à 3 fois plus élevé que le chromageUn revêtement nanocomposite tel queTiAlN + MoS₂peut également être appliqué, avec un coefficient de frottement spécifié de<0,1.
Procédé d'ingénierie de surface composite
Pour les applications nécessitant de multiples caractéristiques de performance de surface, le processus de renforcement composite proposé comprend quatre étapes :
A. Sablage, niveau Sa3.0 → B. Nitruration ionique → C. Texturation laser → D. Revêtement par pulvérisation cathodique magnétronique
Le revêtement final peut utiliser unstructure multicouche CrN/AlCrNavec une épaisseur totale de revêtement de8–10 μmLa force de liaison spécifiée est≥80 N, mesuré par test de rayure.
Ce procédé de traitement de surface combine la préparation de surface, la nitruration, la texturation laser et le dépôt physique en phase vapeur (PVD) afin d'améliorer l'état de surface du manchon en acier. La combinaison de traitements spécifique peut être sélectionnée en fonction de l'application de laminage et des performances requises en matière d'usure et de corrosion.
Exigences de précision pour les manchons en acier
Pour les équipements de laminage de bandes et de feuilles d'aluminium, la concentricité et l'équilibrage dynamique du manchon sont essentiels car celui-ci fait partie d'un ensemble rotatif. À des vitesses de laminage de10–25 m/sDes écarts de concentricité ou d'équilibre dynamique peuvent influencer la stabilité en rotation et le contrôle de l'entrefer.
GW Precision Technology considère donc le processus de fabrication des ébauches, le traitement thermique, la stabilité dimensionnelle, l'usinage de précision et l'ingénierie de surface comme des étapes liées plutôt que des opérations indépendantes.
L'ébauche de coulée centrifuge fournit la forme initiale du composant, tandis que le traitement thermique et l'usinage ultérieurs établissent les conditions mécaniques et géométriques requises.
La finalemanchon en acier 35CrMoVCes équipements de laminage de bandes d'aluminium peuvent être fabriqués selon les plans et les exigences d'application du client. Le choix des matériaux, le traitement thermique, le renforcement de surface et le revêtement peuvent être combinés en fonction de l'environnement d'utilisation requis.
Fabrication sur mesure par GW Precision Technology
Technologie de précision Cie., Ltd de Luoyang Guangwei.Elle est située à l'ouest du district de Jianxi, dans la ville de Luoyang, et les manchons en acier constituent l'une des principales catégories de produits de l'entreprise.
GW Precision Technology fabrique des manchons en acier sur mesure pour les applications de laminage industriel.manchon en acier 35CrMoV, le procédé de fabrication peut inclure le moulage centrifuge de l'ébauche, la trempe et le revenu, le traitement de stabilité dimensionnelle, l'usinage de précision et l'ingénierie de surface.
Ce produit est destiné aux applications de laminage de feuilles d'aluminium, de plaques d'aluminium, de feuilles et de bandes d'acier inoxydable nécessitant une résistance élevée, une excellente résistance à l'usure, une concentricité optimale, un équilibre dynamique et des performances de surface irréprochables. En combinant les caractéristiques des matériaux deAcier 35CrMoVGrâce à un traitement thermique et une ingénierie de surface adaptés à l'application, le manchon peut être configuré pour différents équipements de laminage et conditions de travail.



