Manchon en acier 35CrMoV sur mesure pour laminoir à froid
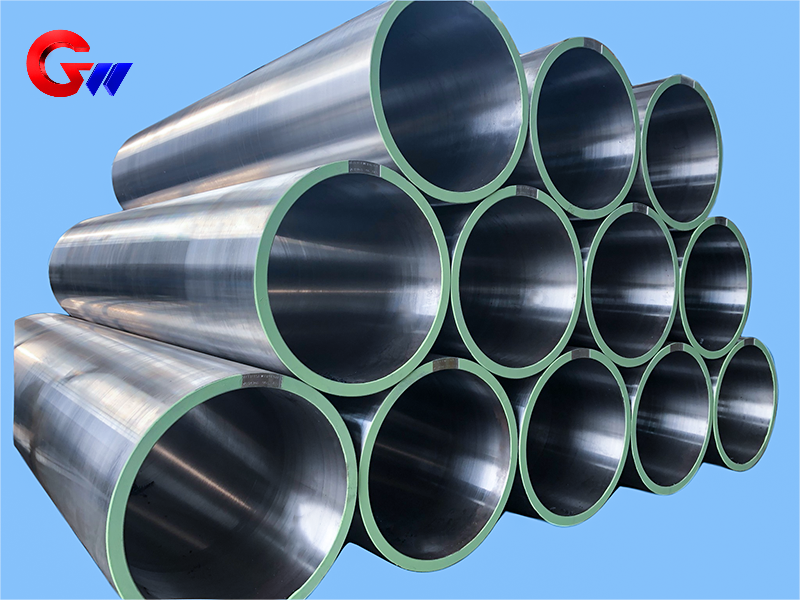
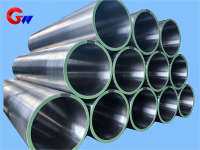
Le manchon en acier 35CrMoV pour laminoirs à froid est un composant haute résistance sur mesure, conçu pour la transmission de force, le support des cylindres et le positionnement précis dans les équipements de laminage à froid. Ses dimensions sont de Φ502 × Φ560 × 1700 mm. À l'état trempé et revenu, il présente les propriétés mécaniques suivantes : résistance à la traction de 900 à 1100 MPa, limite d'élasticité de 750 à 950 MPa, allongement ≥ 12 %, énergie d'impact ≥ 50 J à température ambiante, dureté HRC de 28 à 35 et retrait ≥ 45 %. Le manchon est fabriqué par forgeage contrôlé, usinage de précision, traitement thermique, renforcement de surface et contrôle qualité.
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- La capacité annuelle de la bobine en acier est de 4000 pièces
- information
 Manchon en acier 35CrMoV sur mesure pour laminoir à froid
LeManchon en acier 35CrMoV pour laminoirs à froidest un composant mécanique sur mesure conçu pour la transmission de force, le support des rouleaux, le positionnement et un fonctionnement stable dans les équipements de laminage à froid. Le manchon est fabriqué à partir deAcier 35CrMoVet a une taille spécifiée deΦ502 × Φ560 × 1700 mm.
Lors du laminage à froid, le manchon est soumis à un couple de laminage, une force de laminage radiale, des vibrations, des chocs, des frottements de glissement et des variations de température. Par conséquent, ses propriétés matérielles, sa concentricité, sa cylindricité, sa précision dimensionnelle, sa dureté superficielle et son équilibrage dynamique doivent être contrôlés conformément aux exigences du laminoir.
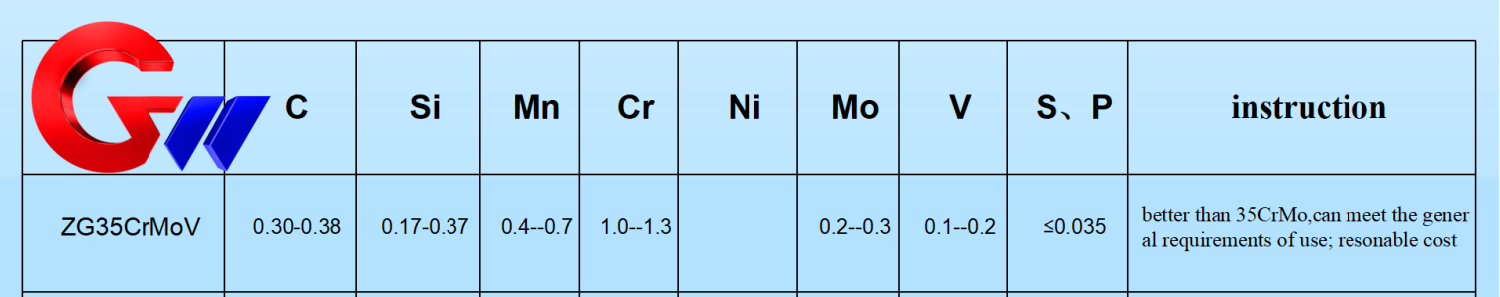
Propriétés mécaniques de l'acier 35CrMoV
Les données relatives aux propriétés mécaniques fournies s'appliquent àAcier 35CrMoV à l'état trempé et revenu, en utilisant une trempe suivie d'un revenu à haute température.
Les valeurs de performance typiques sont :
Résistance à la traction : 900–1100 MPa, testé selon la norme GB/T 228.1 (ISO 6892)
Limite d'élasticité : 750–950 MPa
Allongement : ≥12%, avec une longueur de jauge de 5d, où d est le diamètre de l'échantillon
Énergie d'impact : ≥ 50 J à température ambiante, selon la norme GB/T 229 (ISO 148)
Dureté : HRC 28–35à l'état trempé et revenu, conformément à la norme GB/T 230.1
Retrait par section : ≥ 45 %
Ces propriétés offrent une combinaison de résistance, de ténacité et de résistance à la déformation pour un manchon en acier fonctionnant sous des charges mécaniques répétées dans un équipement de laminage à froid.
Comparaison des matériaux
Comparé à d'autres aciers alliés au Cr-Mo utilisés pour les applications de manchons en acier,35CrMoVoffre une combinaison équilibrée de force et de robustesse.
À titre de référence, le tableau comparatif des matériaux fourni donne les valeurs typiques suivantes :
| Matériel | teneur en carbone | Teneur en vanadium | Résistance à la traction | Caractéristiques principales |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40% | 0,10–0,20% | 900–1100 MPa | Solidité et robustesse globales, coût relativement faible |
| 42CrMo | 0,38–0,45% | — | 1000–1200 MPa | Résistance supérieure, mais ténacité légèrement inférieure. |
| 34CrNiMo6 | 0,30–0,38% | — | 1000–1300 MPa | Haute ténacité et résistance à la fatigue, y compris au nickel |
Le choix de l'acier 35CrMoV offre un équilibre pratique entre les performances mécaniques et le coût de fabrication pour les manchons en acier de laminoir à froid sur mesure.
Fonction dans les laminoirs à froid
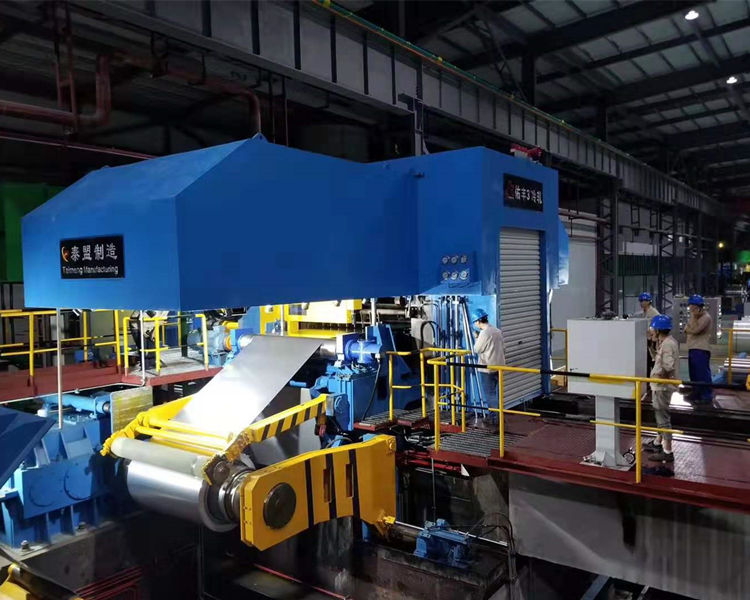
Le personnalisémanchon en acier 35CrMoVremplit plusieurs fonctions dans un laminoir à froid.
Premièrement, il fournittransmission de force et soutienLe manchon relie le laminoir et l'arbre de transmission, et transmet le couple de laminage qui peut atteindre2000 kN·m ou pluset résiste à des forces de roulement radiales de l'ordre de environ500 à 3000 tonnesselon les données de l'application fournies.
Deuxièmement, le manchon fournitpositionnement de précisionLa coaxialité spécifiée entre le laminoir et le système de transmission est≤0,02 mmLe maintien de cette relation contribue à réduire les problèmes liés à l'alignement, tels que la déviation des bandes et l'épaisseur irrégulière de celles-ci.
Troisièmement, le manchon contribue àrésistance à la fatigue et amortissement des vibrationsLes équipements de laminage à froid peuvent subir des vibrations et des chocs, notamment des forces dynamiques dues à des variations brusques de débit. Le manchon doit donc présenter une résistance et une ténacité suffisantes pour supporter des charges répétées.
Résistance à l'usure et stabilité thermique
La surface de contact entre la douille en acier et les composants du roulement ou des rouleaux peut subir un frottement de glissement prolongé. Les spécifications techniques fournies précisent une dureté de surface deHRC 50–55pour la surface de contact afin d'améliorer la résistance à l'usure.
Les équipements de laminage à froid fonctionnent généralement à environ60–120°CConformément aux données de fonctionnement fournies, le manchon doit conserver sa précision dimensionnelle à ces températures et ses caractéristiques de dilatation thermique doivent être compatibles avec le système de laminoir.
La combinaison d'une grande robustesse à cœur et d'un renforcement de surface permet au manchon en acier de répondre aux différentes exigences entre la structure interne du matériau et la surface de contact de travail.
Préparation des pièces forgées et des ébauches
Le processus de fabrication commence par la préparation des billettes. Le processus fourni spécifie l'utilisation deLingots d'acier ESRpour obtenir un matériau plus propre, avecS et P contrôlés à ≤0,015%.
L'ébauche est formée à traversforgeage multidirectionnel à 1100–850 °C, avec un taux de forgeage de≥4Ce procédé de forgeage vise à éliminer les défauts liés à la fonderie et à améliorer la structure interne du matériau.
Après le forgeage, l'ébauche est immédiatement normalisée à880 °C × 2 hLa normalisation est utilisée pour affiner la structure granulaire et établir des conditions appropriées pour l'usinage et le traitement thermique ultérieurs.
Usinage de précision
Après le forgeage et le traitement thermique préliminaire, le manchon en acier subit un usinage grossier et semi-précis.
Lors de l'ébauche, le diamètre extérieur et les faces d'extrémité sont usinés par un tour, laissant une surépaisseur d'usinage de2–3 mmLe perçage et le taraudage sont également effectués, avec une précision de filetage spécifiée de6H.
Pour le canal de refroidissement interne, on utilise un perçage profond. Le cahier des charges spécifie un diamètre de trou deΦ15 ±0,2 mmet la rectitude de≤0,1 mm/m.
Le trou intérieur est ensuite alésé àPrécision IT7, avec une cylindricité contrôlée à≤0,01 mmCes opérations d'usinage établissent la base géométrique des processus ultérieurs de rectification et de rodage de précision.
Traitement thermique et renforcement de surface
Le principal procédé de traitement thermique pour le manchon en acier 35CrMoV esttrempe et revenu à haute température.
Le processus de trempe spécifié est850 °C suivi d'un refroidissement à l'huile, suivi d'un revenu à haute température à550 °C × 4 hLa dureté résultante est spécifiée àHRC 28–32, tout en conservant la robustesse requise au niveau du noyau.
Pour la surface de travail,nitruration ioniquepeut être appliqué. La dureté de surface spécifiée est≥HV900, avec une profondeur de couche nitrurée de0,3–0,5 mmD'après les données fournies, ce traitement peut augmenter la résistance à l'usure d'environcinq fois.
Ou bien,extinction laserpeut être utilisé pour renforcer sélectivement la surface de contact. La dureté spécifiée après trempe laser est deHRC 55–60, avec une déformation contrôlée à<0,03 mm.
Rectification et contrôle de précision
Après traitement thermique et renforcement de surface, le manchon en acier subit un usinage de précision.Rectifieuse cylindrique CNCest utilisé pour la rectification de précision, avec une tolérance dimensionnelle contrôlée à±0,005 mmet la rugosité de surface deRa ≤ 0,4 μm.
L'alésage intérieur est ensuite traité par rodage, la rondeur étant contrôlée à≤0,005 mm.
L'inspection comprendcontrôle par ultrasonsselon les informations fourniesEN 10228-3standard, sans défauts supérieurs àΦ1 mmLes contraintes résiduelles peuvent également être inspectées à l'aide deméthode de diffraction des rayons X, avec la couche de contrainte de compression spécifiée atteignant≥0,2 mm.
Ces procédures d'inspection permettent un contrôle supplémentaire de la qualité interne du matériau, de la précision d'usinage et des contraintes résiduelles du manchon en acier fini.
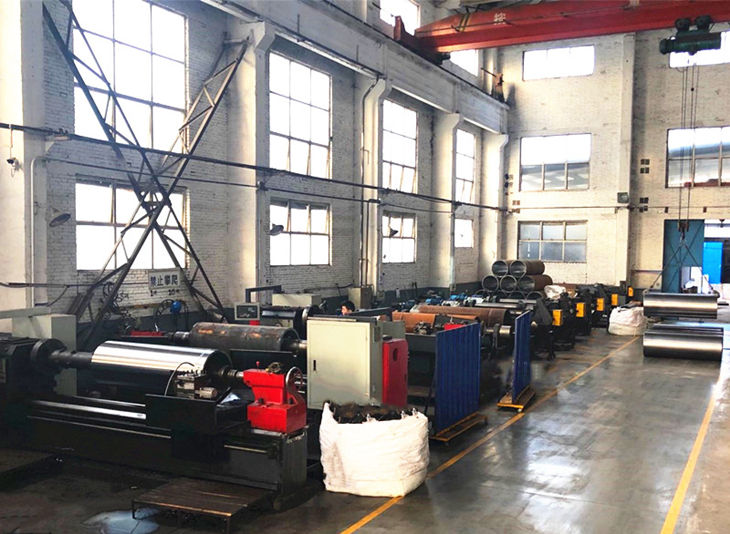
Équipement de forage de trous dédié
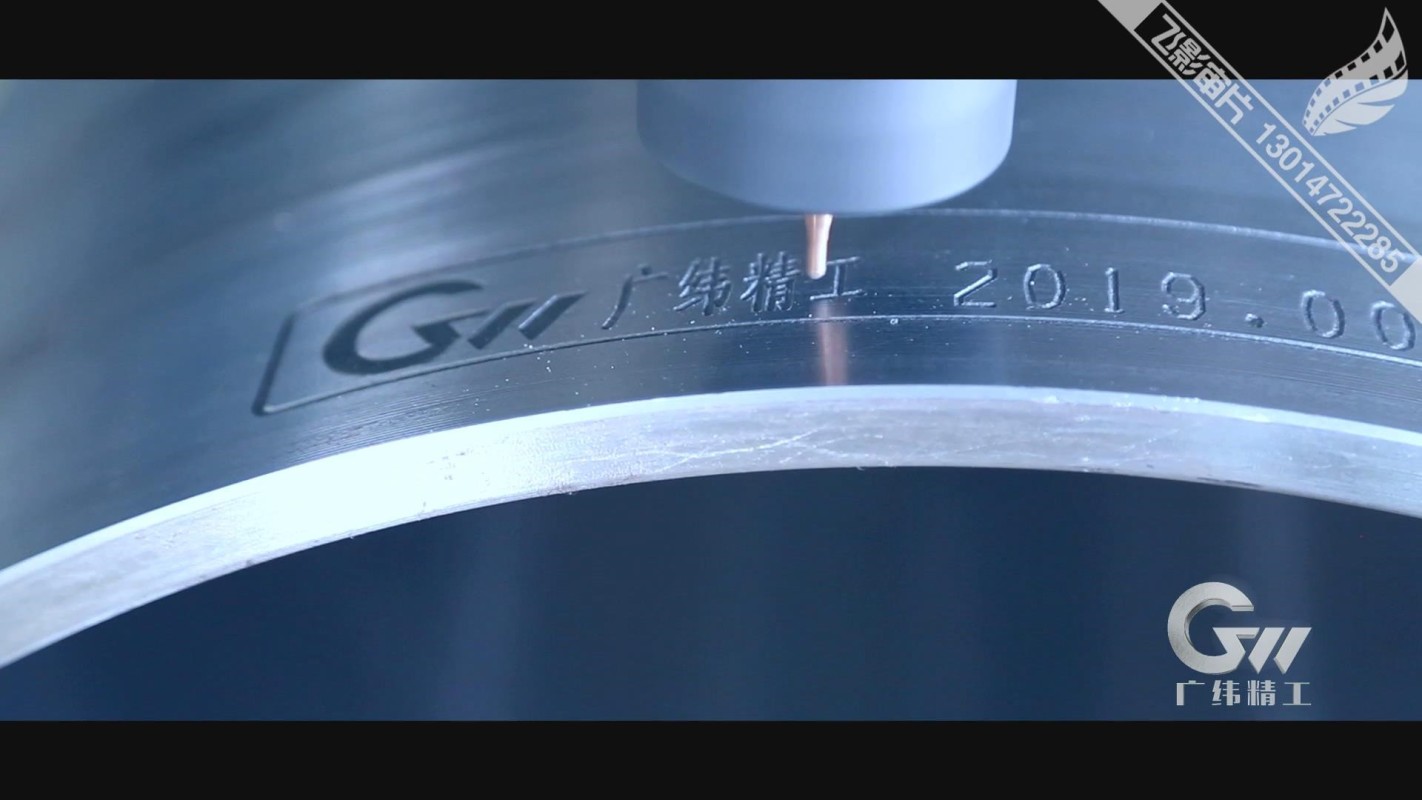
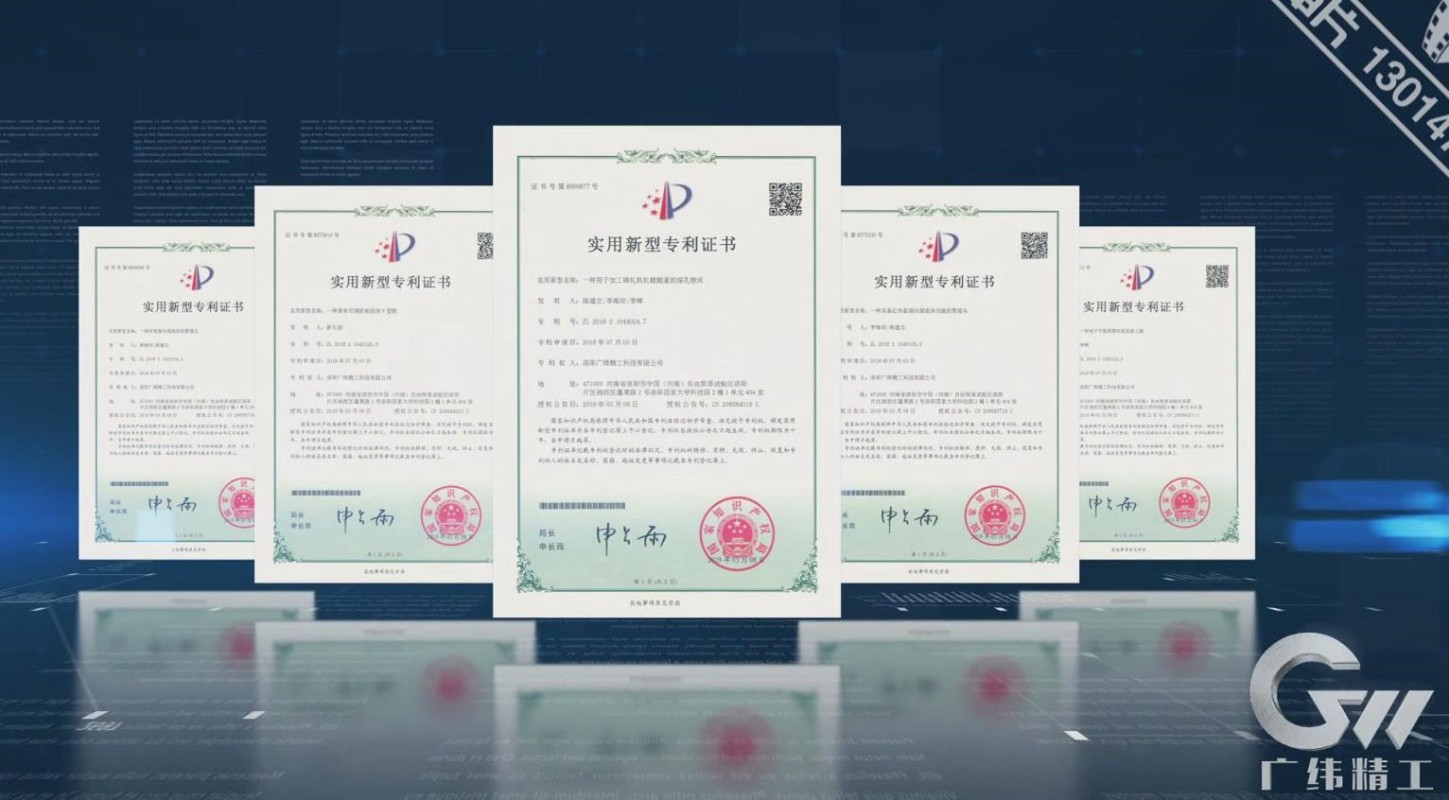
GW Precision Technology utilise unmachine de perçage dédiée développée indépendammentpour le traitement des manchons en acier. L'équipement a été conçu et développé par l'entreprise et a obtenu unbrevet national.
La machine est conçue avec une grande rigidité, une structure d'usinage sans retour automatique et une précision d'usinage élevée. Grâce à l'amélioration continue de l'équipement et du processus de fabrication, GW Precision Technology a développé un système de traitement intégré pour le contrôle de la machine.concentricité, cylindricité, symétrie et équilibre dynamiquemanchons en acier 35CrMoV.
Les tolérances dimensionnelles et les exigences de précision géométrique sont contrôlées conformément aux spécifications du client concernant le manchon en acier. Ceci permet d'adapter le processus de fabrication aux différentes configurations de laminoirs à froid et aux spécifications techniques.
manchon en acier laminé à froid sur mesure
Lemanchon en acier 35CrMoVest fabriqué selon les exigences techniques du laminoir à froid du client. Ses dimensions spécifiées sontΦ502 × Φ560 × 1700 mm, avec des propriétés mécaniques contrôlées, une précision d'usinage, des performances de surface et des exigences d'inspection.
La chaîne de fabrication intègrePréparation des lingots d'acier ESR, forgeage multidirectionnel, normalisation, ébauche, perçage profond, alésage intérieur, trempe et revenu, renforcement de surface, rectification de précision, rodage et inspection finale.
Ce procédé intégré vise à fournir un manchon en acier personnalisé présentant la combinaison requise de résistance, de ténacité, de résistance à l'usure, de précision dimensionnelle et de précision géométrique pour les applications de laminoir à froid.