Machine de laminage centrifuge personnalisée pour bobines d'acier de tôle et de bande de cuivre
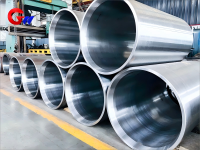
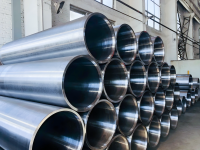
Le manchon en acier 35CrNiMo coulé par centrifugation, conçu sur mesure pour les laminoirs à tôles et bandes de cuivre, répond aux exigences des applications de laminage les plus strictes, nécessitant une résistance, une ténacité, une trempabilité et une résistance à la fatigue élevées. Fabriqué en acier 35CrNiMo, il présente des dimensions typiques de 685 × 605 × 700 mm. La coulée par centrifugation permet d'obtenir une structure plus dense et plus homogène, tout en réduisant les défauts de fonderie tels que les porosités, les inclusions de laitier, les fissures et les piqûres de sable. Ce manchon peut être utilisé pour les paliers de roulement et les composants de transmission dans les laminoirs à bandes de cuivre, y compris dans des conditions de laminage à chaud d'environ 300 à 500 °C. GW Precision réalise un traitement thermique contrôlé, des essais de propriétés mécaniques et, en option, un renforcement de surface, selon l'application requise.
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- La capacité annuelle de la bobine en acier est de 4000 pièces
- information
Machine de laminage centrifuge personnalisée pour bobines d'acier de tôle et de bande de cuivre
Quel matériau sera utilisé pour couler la bobine en acier ? Une suggestion Le matériau est du 35CrNiMo et sa spécification est la suivante :685*605*700.
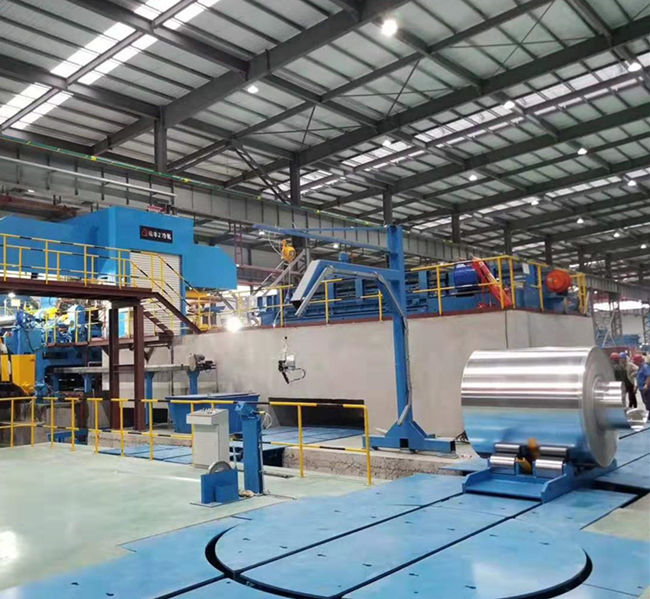
L'acier 35CrNiMo est un acier allié à haute résistance présentant d'excellentes propriétés mécaniques globales (haute résistance, haute ténacité, bonne trempabilité et résistance à la fatigue). La bobine d'acier coulée par centrifugation permet d'améliorer encore la densité de la structure et l'homogénéité des propriétés mécaniques.
Scénario d'application d'un manchon en acier moulé 35CrNiMo sur mesure pour laminoir à bande de cuivre
Dans les laminoirs à bandes de cuivre, les manchons en acier coulé centrifuge 35CrNiMo sont principalement utilisés pour les pièces clés suivantes :
Support de roulement à rouleaux : supportant le rouleau et supportant la force de roulement, il doit résister à la haute pression et à la charge alternative lors du laminage de la bande de cuivre.
Composants de liaison de la transmission : transmettant le couple, nécessitant une résistance élevée à la torsion et à l'usure.
Environnement à haute température et à fortes contraintes : lors du laminage à chaud de la bande de cuivre, le manchon doit maintenir sa stabilité à 300-500 ℃ (en fonction du traitement thermique et de la conception de l'alliage).
Avantages :
Le moulage par centrifugation élimine les pores et les inclusions de scories, ce qui donne une structure plus dense ;
L'effet synergique Ni Cr Mo du 35CrNiMo améliore la ténacité à basse température et la résistance aux chocs.
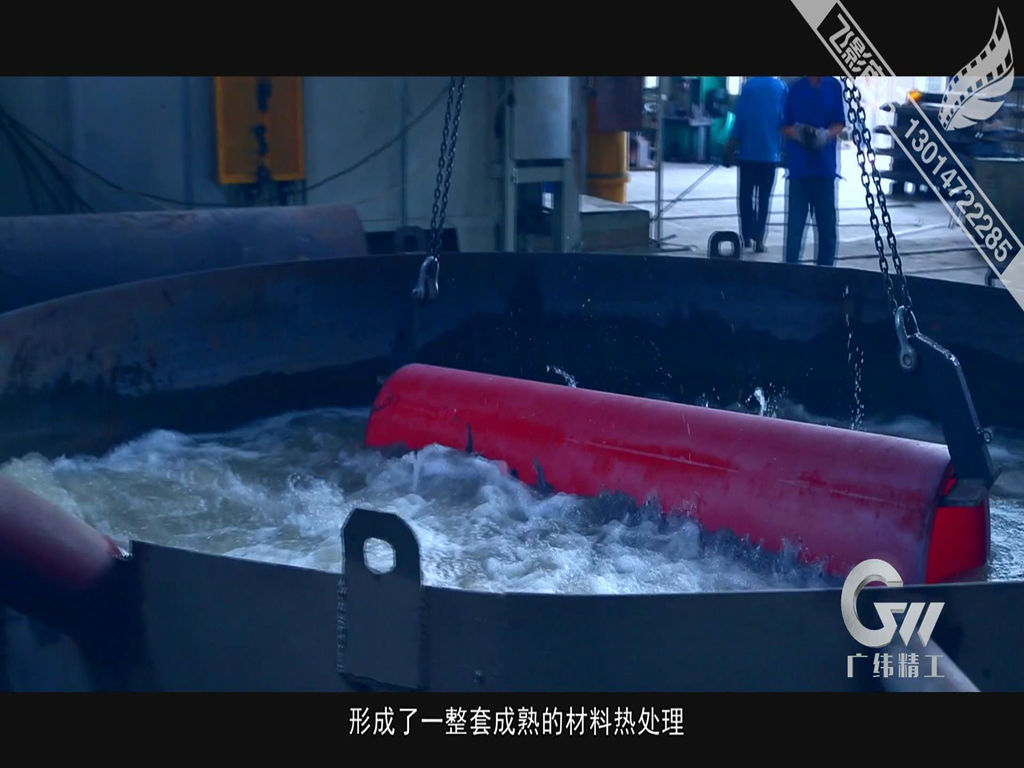
Procédé de traitement thermique pour manchon en acier coulé centrifuge 35CrNiMo sur mesure destiné à un laminoir à bandes de cuivre
1. Traitement thermique préliminaire (ajustement de l'état de coulée)
Recuit de diffusion : Maintenir à 1050-1100 ℃ pendant 10 à 12 heures pour éliminer la ségrégation des dendrites, refroidir dans le four jusqu'à 600 ℃ puis refroidir à l'air.
Normalisation : Refroidissement à l'air à 880-900 ℃ pour affiner la taille des grains et préparer la trempe ultérieure.
2. Traitement thermique final (trempe et revenu)
Trempe : Trempe à l'huile à 850~870 ℃ (trempe à l'eau + refroidissement à l'huile, trempe à double milieu requise pour les épaisseurs ≥ 100 mm), assurant une trempe complète de la section.
Revenu : Revenu à 560~600 ℃ pendant 3~4 heures pour obtenir de la martensite revenue, avec une dureté contrôlée à HRC 28~32.
3. Renforcement de surface (facultatif)
Trempe par induction : Trempe à haute fréquence de la surface de contact à HRC 50-55, avec une profondeur de 2-3 mm.
Cémentation : Effectuer une cémentation profonde (1,0-1,5 mm) sur les pièces nécessitant une résistance à l'usure extrêmement élevée.
GW Precision utilise une technologie de fusion et de coulée avancée, et ses équipements sont inspectés avec précision afin de garantir la composition chimique des matériaux.manchon en acier moulé par centrifugation Le matériel est fiable et précis, par ailleurs possède les mêmes caractéristiques.
Le moulage par centrifugation garantira la surface intérieure et extérieure de laacier moulé Le manchon est exempt de défauts tels que fissures, inclusions de scories, pores et trous de sable.
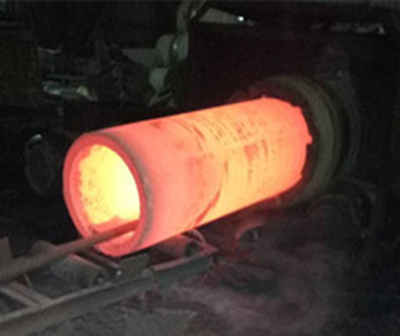
Traitement thermique du manchon en acier coulé par centrifugation de précision GW :
Nous effectuerons un traitement thermique rigoureux pour les manchons en acier coulé répondant à des exigences spécifiques en matière de propriétés mécaniques, et nous procéderons aux essais correspondants afin de garantir la précision de chaque pièce. manchon en acier moulé produit permettant d'obtenir les meilleures conditions et de bons résultats pour les clients.