Test d'équilibrage dynamique sur bobine d'acier d'une machine de laminage à tôles et à bandes
Les bobines en acier pour laminoirs à tôles et bandes sont largement utilisées dans la production de feuilles et de plaques d'aluminium et d'acier inoxydable, ainsi que dans d'autres applications de laminage de tôles, plaques et bandes. Fonctionnant à grande vitesse de rotation et sous charges alternées, ces composants exigent une concentricité, une précision dimensionnelle et un équilibrage dynamique irréprochables. GW Precision fabrique des ébauches de bobines en acier par coulée centrifuge et applique des procédés d'usinage et de traitement thermique contrôlés afin de répondre aux exigences des applications de laminage à grande vitesse et de haute précision.
- GW Precision Technology Co.,LTD.
- Chine, Luoyang
- Stipulation contractuelle
- La capacité annuelle de production de bobines en acier est de 4 000 pièces.
- information
Test d'équilibrage dynamique sur bobine d'acier d'une machine de laminage à tôles et à bandes
Informations sur le produit
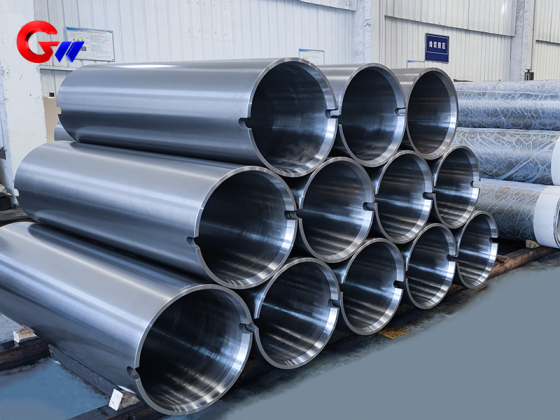
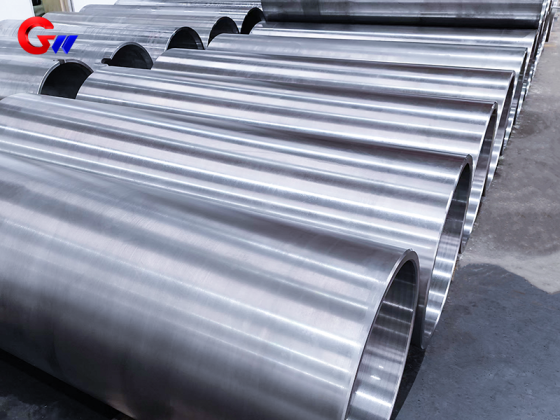
La bobine en acier de la machine à laminer les tôles et les bandes est fabriquée à partir deAcier 35CrMoVUn manchon représentatif en acier 35CrMoV présente les caractéristiques suivantes :Φ554 × Φ504 × 1625 mm.
LeManchon en acier 35CrMoV pour laminoirs à tôles et à bandesLe manchon, soumis à des essais d'équilibrage dynamique, est un composant essentiel pour le laminage à grande vitesse et de haute précision. En fonctionnement, il doit conserver sa stabilité dimensionnelle et sa résistance mécanique tout en supportant les charges alternées, les vibrations d'impact et les forces de rotation continues. Par conséquent, la résistance du matériau, la résistance à l'usure, la précision d'usinage, la concentricité et l'équilibrage dynamique sont des paramètres importants à prendre en compte lors de sa fabrication.
Application des manchons en acier 35CrMoV dans les laminoirs à tôles et à bandes
Le manchon en acier peut être utilisé dans les systèmes de laminoirs des laminoirs à tôles et à bandes, y compris dans des applications impliquantrouleaux de travail et rouleaux de supportLes matériaux de laminage typiques comprennentbande d'acier inoxydable, d'acier au carbone et de cuivre-aluminium, avec des conditions de roulement à grande vitesse atteignant une vitesse linéaire de≥10 m/sDans ces conditions, le manchon est exposé à des charges alternées et à des vibrations d'impact générées par le système de rouleaux rotatifs.
Pour les équipements rotatifs à grande vitesse, l'équilibrage dynamique est une exigence de performance importante. Lorsque la vitesse de rotation dépasse500 tr/min, un test d'équilibrage dynamique est requis. Le déséquilibre résiduel cible est≤1 g·cm/kg. La maîtrise du déséquilibre résiduel contribue à réduire les vibrations lors d'un fonctionnement à grande vitesse et permet d'éviter les défaillances potentielles des roulements et les irrégularités d'épaisseur des tôles ou des bandes dues à des vibrations de rotation excessives.
Pour les applications de laminage de haute précision, le manchon en acier doit également conserver sa stabilité dimensionnelle en fonctionnement. Un manchon de palier de support utilisé danslaminoirs à six et vingt cylindres de hauteurnécessite une rondeur de≤0,02 mmAfin de garantir la précision du contrôle de la forme des bandes, cette exigence est particulièrement importante pour les systèmes de laminage où de faibles écarts dimensionnels peuvent influencer le positionnement des cylindres et la qualité du produit final.
Moulage centrifuge et fabrication de précision
GW Precision se procure l'ébauche du manchon en acier pour les machines de laminage de tôles et de bandes par l'intermédiaire decoulée centrifugeLe moulage par centrifugation est utilisé pour produire l'ébauche initiale du manchon avant les opérations d'usinage et de traitement thermique ultérieures.
Pour un manchon rotatif de grande taille, le rapport entre les surfaces intérieure et extérieure est essentiel à la concentricité finale et à l'équilibrage dynamique de la pièce finie. Par conséquent, le processus de fabrication doit prendre en compte l'ensemble du processus, depuis la préparation de l'ébauche jusqu'au contrôle final d'équilibrage dynamique, en passant par l'ébauche, la relaxation des contraintes, le traitement thermique, l'usinage de précision et l'usinage final.
Lematériau 35CrMoVCe manchon en acier offre une combinaison de résistance et de robustesse adaptée aux applications de laminage exigeantes. Fabriqué selon les dimensions et les spécifications techniques requises, il bénéficie d'un usinage et d'un contrôle qualité axés sur la stabilité dimensionnelle et les performances de rotation.
Procédé de traitement thermique d'un manchon en acier 35CrMoV
Le traitement thermique est une étape importante du processus de fabrication du manchon en acier 35CrMoV. Le processus principal esttrempe et revenu.
Pour la trempe, le matériau est austénitisé puis trempé à l'huile à880–900 °CPour les composants de grande section, unprocédé de trempe à double milieu par refroidissement à l'eau et à l'huilepeut être utilisé. La dureté spécifiée après traitement estHRC 45–50.
Après trempe, le manchon subit un revenu à haute température. La température de revenu est de600–650 °C, avec un temps de maintien de3 à 5 heuresCe procédé vise à obtenir une structure de sorbite trempée et à atteindre les performances mécaniques spécifiées, notammentrésistance à la traction ≥ 1100 MPaeténergie d'impact ≥50 J.
Recuit de relaxation des contraintes
Après l'ébauche, un traitement de relaxation des contraintes est appliqué afin de réduire les contraintes résiduelles induites par l'usinage. Le procédé spécifié est maintenu à620°C pendant 4 heures. Le contrôle des contraintes résiduelles d'usinage est important car les variations dimensionnelles causées par les contraintes libérées peuvent influencer la géométrie finale et potentiellement affecter le résultat des essais d'équilibrage dynamique.
Renforcement de surface optionnel
Pour les applications nécessitant des performances de surface supplémentaires,nitruration ioniquepeut être utilisé comme procédé optionnel de renforcement de surface. La dureté de surface spécifiée est de≥HV1000, avec une profondeur de couche indiquée de0,3–0,5 mm.
Ce traitement est applicable aux manchons laminés à froid et vise à améliorer les performances de surface et à réduire le coefficient de frottement.
Tests d'équilibre dynamique
Le contrôle d'équilibrage dynamique est une exigence essentielle pour l'inspection des manchons en acier 35CrMoV utilisés dans les laminoirs à grande vitesse pour le laminage de tôles et de bandes. À mesure que la vitesse de laminage augmente, même un déséquilibre résiduel relativement faible peut générer des forces centrifuges et des vibrations de rotation.
Pour les applications avec des vitesses de rotation supérieures à500 tr/min, le manchon est soumis à un essai d'équilibrage dynamique, le déséquilibre résiduel étant contrôlé à≤1 g·cm/kgCette inspection est réalisée conjointement avec des contrôles dimensionnels et d'usinage afin de garantir un fonctionnement stable du manchon en acier fini.
La combinaison decoulée centrifuge, traitement thermique, relaxation des contraintes, usinage de précision et essais d'équilibrage dynamiqueCe procédé offre une solution complète de fabrication pour les manchons de laminage à grande vitesse. La concentricité et la stabilité dimensionnelle sont primordiales, car le manchon fait partie intégrante d'un système de laminage rotatif. Le maintien de la géométrie requise contribue à réduire les vibrations et garantit un laminage stable.
Avantages de la fabrication de précision GW
GW Precisionpossède ses propres capacités professionnelles pourconception, développement et fabrication des procédés de transformation des produits, associée à une technologie d'usinage éprouvée. L'entreprise possède une expérience dans la fabrication de manchons en acier et de composants mécaniques de précision connexes pour les applications de laminage.
GW Precision dispose également d'un système de gestion performant, s'appuyant sur des employés hautement qualifiés. La gestion de la production et le contrôle des processus sont appliqués tout au long du processus de fabrication afin de garantir la constance des produits et le respect des exigences techniques.
De plus, GW Precision dispose d'un système de gestion prenant en chargeservice après-venteL'entreprise assure à ses clients un support technique et un service après-vente continus. Elle privilégie une approche managériale humaine, encourage un environnement de travail collaboratif et vise à établir une relation commerciale mutuellement avantageuse avec ses clients et partenaires.
Pour les applications de laminage de tôles et de bandes, GW Precision fabrique des manchons en acier selon les plans, les spécifications et les exigences d'exploitation du client. Le choix des matériaux, les dimensions des manchons, le traitement thermique, la précision d'usinage, le renforcement de surface et les exigences d'équilibrage dynamique sont adaptés à l'application de laminage.
Conclusion
LeManchon en acier 35CrMoV pour machines à laminer les tôles et les bandesest conçu pour les environnements de laminage exigeants où une vitesse de rotation élevée, des charges alternées, la stabilité dimensionnelle et l'équilibre dynamique sont importants. Avec une spécification représentative deΦ554 × Φ504 × 1625 mm, ébauche coulée par centrifugation, trempe et revenu contrôlés, recuit de détente des contraintes, nitruration ionique en option et test d'équilibre dynamique, le produit convient aux applications de laminage de feuilles et de bandes à grande vitesse et de haute précision.
Pour les systèmes roulants fonctionnant à≥10 m/s, test d'équilibre dynamique ci-dessus500 tr/minavec un déséquilibre résiduel de≤1 g·cm/kg, ainsi que le contrôle de la rondeur de≤0,02 mmpour les manchons de laminoir à six et 20 cylindres de hauteur applicables, fournit des contrôles techniques importants pour un fonctionnement stable du système de rouleaux.