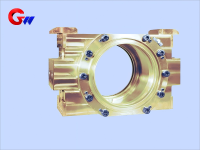
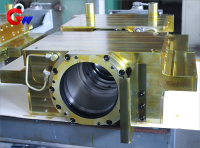
Bloc de roulement à rouleaux intermédiaires côté fonctionnement d'une machine de laminage à froid
Matériau et traitement thermique du bloc de roulement à rouleaux intermédiaires côté actionnement du laminoir à froid
Matériau du corps du bloc de roulement à rouleaux intermédiaires côté actionnement :
Fonte à haute résistance (HT300/HT350) ou acier moulé (ZG310-570), avec une résistance à la traction de ≥500 MPa.
Doublure résistante à l'usure :
Bronze (ZCuAl10Fe3) ou matériau composite polymère, tel que le matériau PTFE modifié.
Traitement thermique :
Les pièces moulées nécessitent un traitement de vieillissement pour éliminer les contraintes internes et un durcissement à haute fréquence des surfaces de contact critiques, avec une dureté typique de HRC 45-50.
Marque : GW Precision
Origine du produit : Liaoyang
Délai de livraison : stipulation contractuelle
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- information
Bloc de roulement à rouleaux intermédiaires côté fonctionnement d'un laminoir à froid
Dimensions et tolérances du bloc de roulement à rouleaux intermédiaires côté fonctionnement
Trous de fixation des roulements :
Les alésages de montage des roulements sont usinés avec précision en fonction du type de roulement et des exigences du laminoir. Pour les roulements tels que les roulements à rouleaux coniques à quatre rangées de la série TQO, la tolérance d'ajustement applicable est généralement de H6 pour le diamètre intérieur ou de J6 pour le diamètre extérieur, selon les spécifications du fabricant et la conception de l'assemblage.
Rugosité de surface :
La rugosité Ra de la surface d'appui du palier est ≤ 0,8 μm, tandis que celle de la surface non en contact est ≤ 3,2 μm. Une rugosité de surface maîtrisée assure un ajustement stable du palier et des conditions de contact fiables.
Précision du positionnement :
La circularité de l'alésage du palier est ≤ 0,008 mm et la coaxialité ≤ 0,015 mm/500 mm. Le jeu d'ajustement avec le col de cygne est de 0,05 à 0,10 mm, compte tenu de la dilatation thermique et des conditions de fonctionnement réelles.
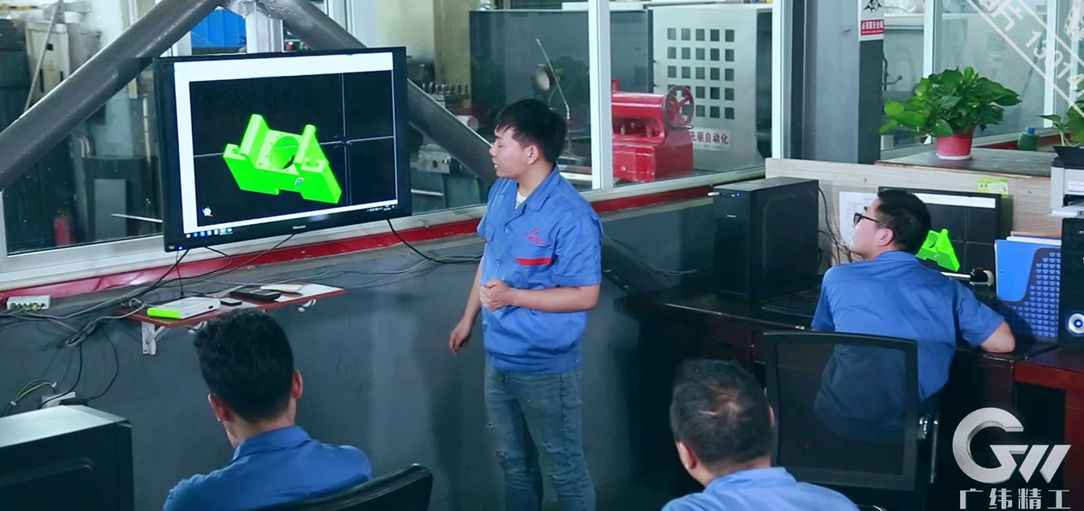
Programmation d'usinage CNC
Les programmes d'usinage CNC sont validés par simulation informatique avant la production. Les trajectoires d'outils et les séquences d'usinage sont optimisées afin d'améliorer la précision dimensionnelle, de réduire les déplacements inutiles des outils et de garantir une qualité d'usinage constante. Une planification rigoureuse du processus permet également d'obtenir des surfaces usinées nettes et uniformes sur le bloc de palier.
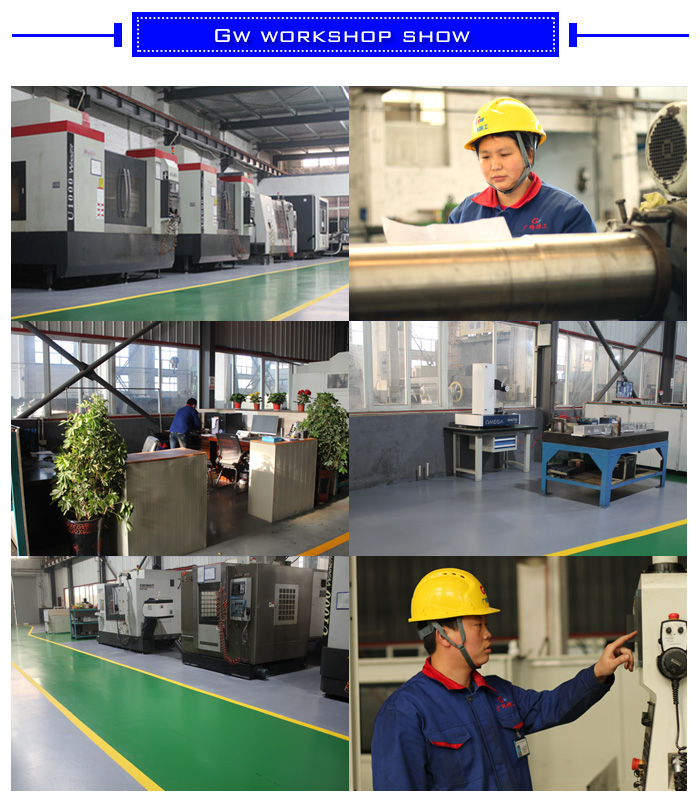
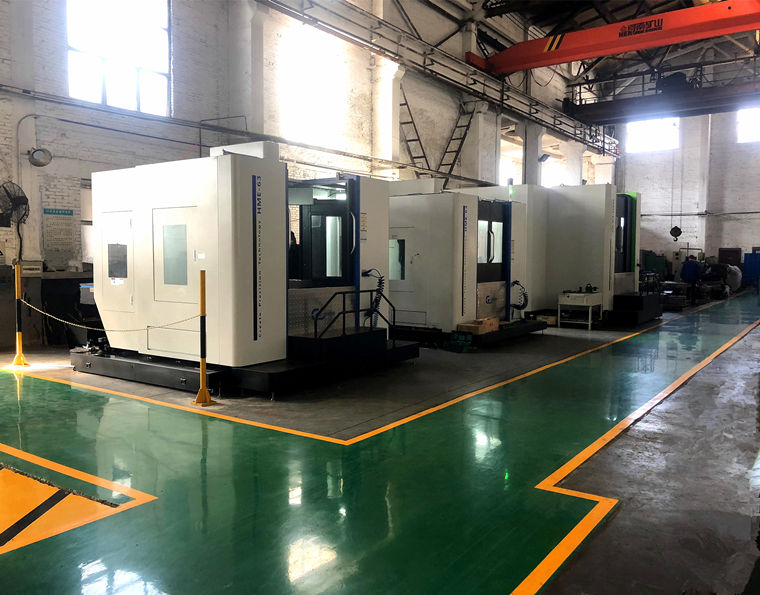
Équipements de traitement de haute précision
Les centres d'usinage horizontaux à commande numérique, les centres d'usinage verticaux à commande numérique, les centres d'usinage cinq axes et autres équipements de haute précision sont sélectionnés en fonction des dimensions et de la complexité structurelle du bloc de roulement à rouleaux intermédiaires côté opération. Ces machines offrent la précision de positionnement et la capacité d'usinage requises pour les alésages de roulement de grand diamètre, les surfaces de montage, les trous de boulons et les éléments structurels complexes.
Processus de fabrication et d'assemblage
Les alésages de paliers sont usinés sur des machines d'alésage et de fraisage à commande numérique avec une précision de niveau IT6, lorsque cela est spécifié. Un rodage ou une rectification peuvent être utilisés pour la finition finale afin d'atteindre la précision dimensionnelle et la qualité de surface requises. L'erreur de positionnement des trous de boulons critiques est ≤ 0,05 mm afin de garantir une liaison précise avec le bâti du laminoir.
Exigences d'assemblage :
La précharge des roulements est ajustée selon les spécifications du fabricant et la conception du laminoir. Pour les configurations de roulements compatibles, la précharge axiale peut être comprise entre 8 et 12 kN. Des écrous hydrauliques peuvent être utilisés lors du montage pour contrôler la force d'assemblage et éviter les chocs sur le roulement, le col de cylindre et le bloc de roulement.
Contrôle des processus de qualité
Le contrôle qualité est mis en œuvre tout au long du processus de fabrication, depuis la préparation des ébauches et la détection des défauts jusqu'au traitement thermique, à l'usinage CNC, à la finition et à l'inspection finale. Chaque étape est inspectée et validée avant que la pièce ne passe à la suivante.
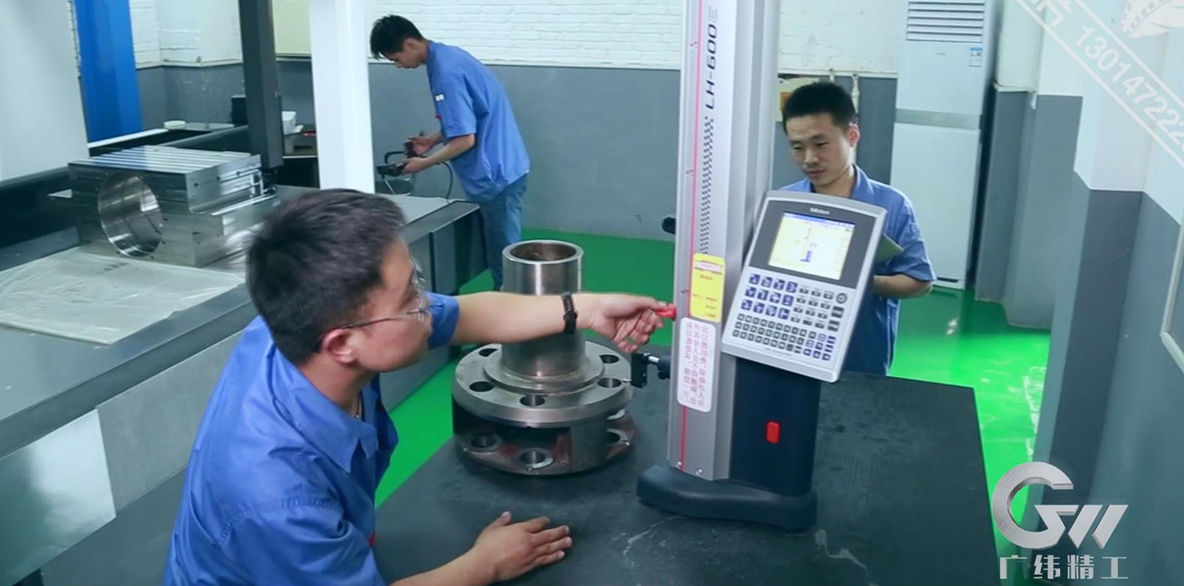
Inspection et essais
Des procédures d'inspection et de contrôle rigoureuses sont appliquées pour vérifier la qualité de chaque palier intermédiaire côté fonctionnement. La documentation qualité peut inclure l'analyse de la composition chimique, les rapports de traitement thermique, les rapports de détection des défauts, ainsi que les contrôles de tolérance dimensionnelle et géométrique. Des machines à mesurer tridimensionnelles et d'autres instruments de précision sont utilisés pour vérifier les dimensions d'usinage critiques, la géométrie des alésages, la position des trous et les tolérances de forme et de position. Tous les rapports d'inspection sont conservés pour assurer une traçabilité complète de la fabrication.
Lubrification et étanchéité du bloc de roulement à rouleaux intermédiaires
Système de lubrification :
Le roulement à rouleaux intermédiaires peut être lubrifié par une huile fine concentrée sous une pression de 0,3 à 0,5 MPa et un débit de 30 à 50 L/min, ou par un mélange huile-air avec un débit d'huile d'environ 5 à 10 gouttes/min, selon les exigences de l'équipement et du roulement. La viscosité recommandée de l'huile de lubrification est de 68 à 100 ISO VG à 40 °C, en fonction de la vitesse de fonctionnement du roulement, de la charge, de la température et du système de lubrification.
Conception du joint d'étanchéité :
Une structure d'étanchéité combinée, comprenant un joint labyrinthe et un joint à lèvre renforcé par ressort, permet de limiter la pénétration d'eau, de poussière, de liquide de refroidissement et de particules métalliques. Les exigences de propreté applicables sont conformes à la norme ISO 4406 18/16/13. Les matériaux d'étanchéité utilisés sont le caoutchouc fluoré (FKM) ou le polyuréthane (PU), résistants aux hautes températures, et sont choisis en fonction de la température de fonctionnement, du lubrifiant, du liquide de refroidissement et des conditions d'usure.