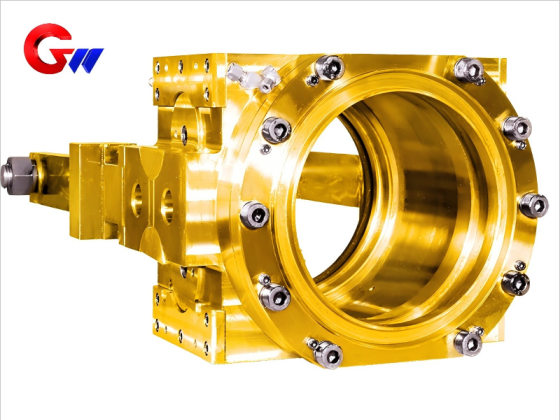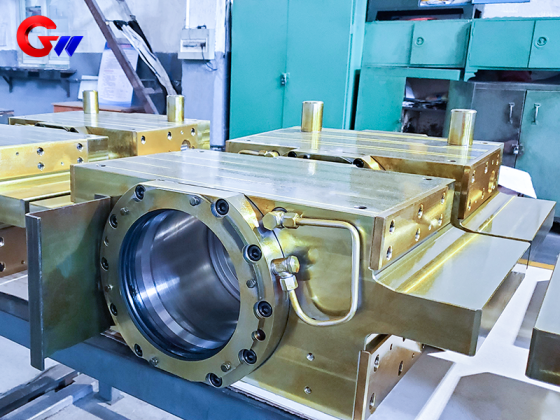
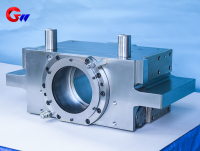
Cale de roulement à rouleaux intermédiaires pour machine à laminer à chaud
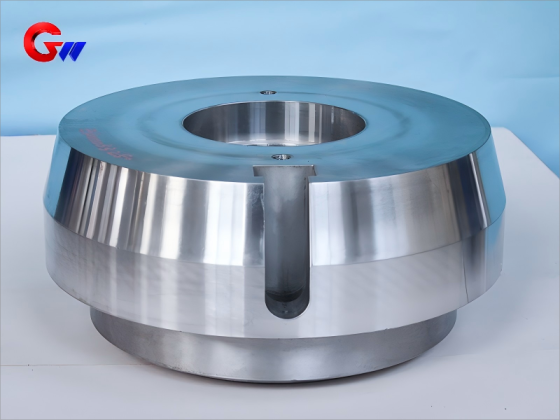
Le support de roulement pour cylindre intermédiaire est conçu pour les applications de laminoirs à chaud et assure le support et la fixation du cylindre intermédiaire dans des conditions de fonctionnement à haute température, sous fortes charges et en présence d'impacts. GW Precision allie des équipements de fabrication CNC de haute précision, un personnel technique expérimenté, des systèmes de traitement éprouvés, un contrôle qualité rigoureux et une gestion de production maîtrisée pour garantir la qualité de ses produits.
En plus des contrôles dimensionnels réguliers, GW Precision utilise une machine de mesure tridimensionnelle mobile de type pont de haute précision, avec une précision de mesure allant jusqu'à 2 microns, pour assurer un contrôle fiable des dimensions critiques et des tolérances géométriques.
Type de produit : Cale de roulement intermédiaire
Application : Laminoir à chaud
Personnalisation : Modèles personnalisés standard et non standard disponibles
- Guangwei Precision
- Chine, Luoyang
- Stipulation contractuelle
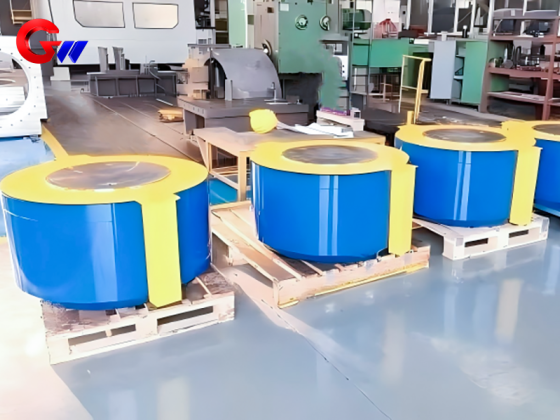
- La capacité annuelle de la bobine en acier est de 4000 pièces
- information
Cale de palier de rouleau intermédiaire de laminoir à chaud
LeCale de roulement intermédiaireLe cylindre intermédiaire est un composant important de la ligne de production de laminage à chaud. Il sert principalement à supporter et à fixer le cylindre intermédiaire et à maintenir un positionnement précis et stable de ce dernier pendant les opérations de laminage.Cale de roulementIl doit résister à des forces de laminage élevées, à des chocs répétés et à la chaleur dégagée par le processus de laminage à chaud. Il doit également conserver des performances fiables dans des environnements contenant de l'eau de refroidissement, de l'humidité, de la poussière et des dépôts d'oxyde de fer.
Scénarios d'application du blocage de roulement intermédiaire dans un laminoir à chaud
LeCale de roulement intermédiaireIl est principalement utilisé dans les lignes de production de laminage à chaud fonctionnant dans des conditions de température et de charge élevées. Lors du laminage à chaud, la température ambiante du laminoir peut dépasser 800 °C. Le palier est donc exposé à la chaleur rayonnante et à la chaleur par conduction et doit conserver des propriétés mécaniques stables et une précision dimensionnelle optimale en fonctionnement.
Le palier de laminoir doit résister à des forces de laminage élevées, pouvant atteindre plusieurs milliers de tonnes selon la configuration du laminoir, ainsi qu'à des chocs fréquents. Par ailleurs, l'eau de refroidissement du laminoir et les dépôts d'oxyde de fer peuvent pénétrer dans les zones exposées de l'équipement. C'est pourquoi une étanchéité adéquate et une protection anticorrosion sont essentielles au maintien du bon fonctionnement et à la durée de vie du palier de laminoir du rouleau intermédiaire.
Exigences fonctionnelles
Positionnement précis :
Le support de palier du cylindre intermédiaire doit assurer un support et un positionnement précis de ce dernier. Un positionnement correct contribue au maintien du parallélisme des cylindres et à la précision du laminage, et participe au fonctionnement stable du laminoir à chaud.
Résistance à l'usure et à la fatigue :
Le cale-palier fonctionne sous des charges mécaniques répétées et en continu. Le choix judicieux des matériaux, le traitement thermique, l'usinage de précision et la maîtrise des procédés contribuent à améliorer la résistance à l'usure et à la fatigue, à prolonger la durée de vie et à réduire les temps d'arrêt pour maintenance.
Lubrification:
Un système de lubrification fiable est indispensable pour réduire le frottement et l'usure entre le roulement et les composants en contact. Selon la configuration de l'équipement, un système de lubrification haute pression, tel qu'un système huile-air, peut être utilisé pour assurer une lubrification adéquate en fonctionnement.
Procédé de traitement thermique du palier de roulement intermédiaire
Traitement thermiqueIl s'agit d'un procédé de fabrication important pour améliorer les propriétés mécaniques et la stabilité dimensionnelle du palier intermédiaire. La méthode de traitement spécifique est choisie en fonction du matériau, de la structure, de la charge de service et des exigences techniques.
Prétraitement — Normalisation ou recuit :
La normalisation ou le recuit peuvent être utilisés pour réduire les contraintes internes dans les pièces moulées ou forgées, affiner la structure granulaire et préparer le matériau pour l'usinage et le traitement thermique ultérieurs.
Trempe et revenu :
Lorsque les spécifications du matériau l'exigent, le palier peut subir une trempe et un revenu. La trempe peut consister en un chauffage à une température critique, par exemple entre 850 et 900 °C, suivi d'un refroidissement rapide à l'eau ou à l'huile afin d'obtenir la structure durcie requise. Un revenu à température moyenne, entre 400 et 600 °C environ, permet ensuite d'équilibrer la dureté et la ténacité et de réduire le risque de rupture fragile.
Renforcement de surface :
Un traitement de renforcement superficiel peut être appliqué à certaines surfaces de contact des paliers, selon les exigences du produit. La trempe par induction permet d'améliorer localement la dureté superficielle et la résistance à l'usure. La cémentation ou la nitruration peuvent être envisagées pour certains aciers alliés nécessitant une dureté superficielle et une résistance à la fatigue supérieures.
Recuit de détente :
Après un usinage de précision, un recuit à basse température, à environ 200-300 °C, peut être utilisé pour réduire les contraintes d'usinage et améliorer la stabilité dimensionnelle.
GW Fabrication de précision et contrôle de la qualité
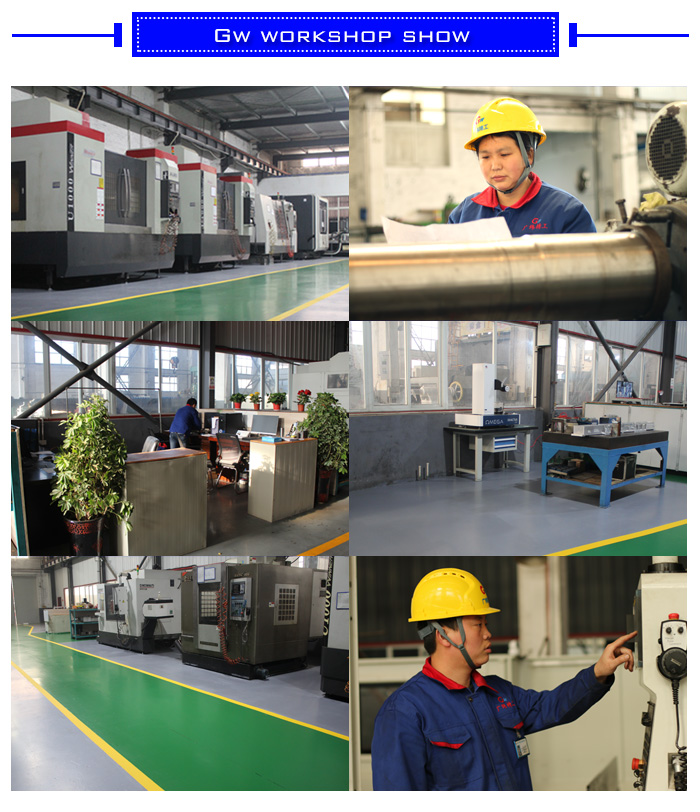
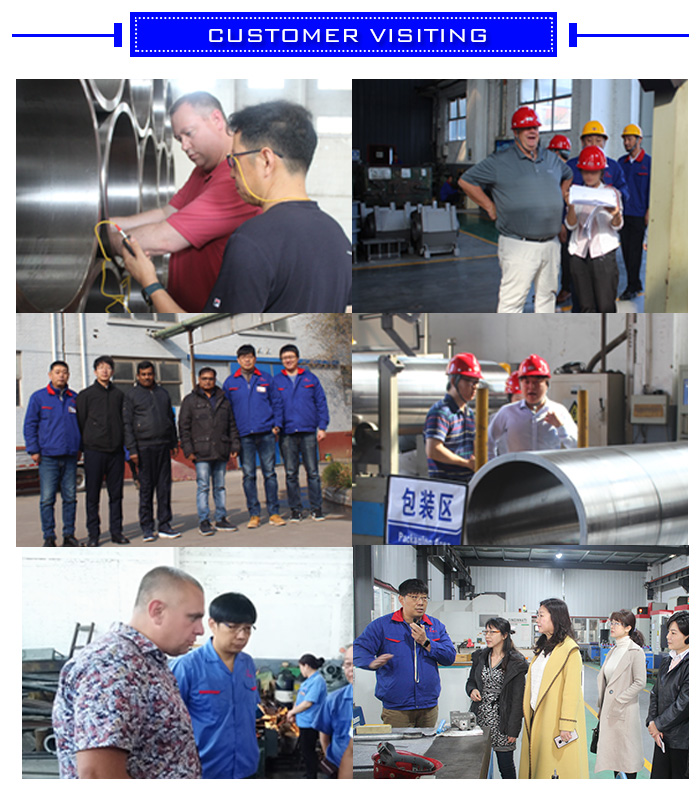
GW PrecisionL'entreprise fabrique des cales de roulement pour cylindres intermédiaires et d'autres pièces de précision pour les équipements de laminoirs. Elle utilise des machines de fabrication CNC intelligentes de haute précision, un personnel technique expérimenté, des systèmes de production éprouvés, des procédures de contrôle qualité rigoureuses et une gestion de production maîtrisée afin de garantir la qualité de fabrication de ses cales de roulement.
Outre le contrôle dimensionnel régulier, GW Precision a équipé son usine de production d'unmachine de mesure de coordonnées mobile de type pont de haute précisionLa précision de mesure peut atteindre le niveau de 2 microns, offrant une base d'inspection fiable pour les dimensions critiques et le contrôle des tolérances géométriques.
À traversUsinage CNC, traitement thermique, contrôle des processus et mesures de précisionLe processus de fabrication du support de roulement intermédiaire peut être contrôlé conformément aux spécifications techniques requises. Les dimensions critiques, les tolérances géométriques et autres exigences de qualité sont vérifiées avant la livraison finale afin de garantir une qualité de produit constante.