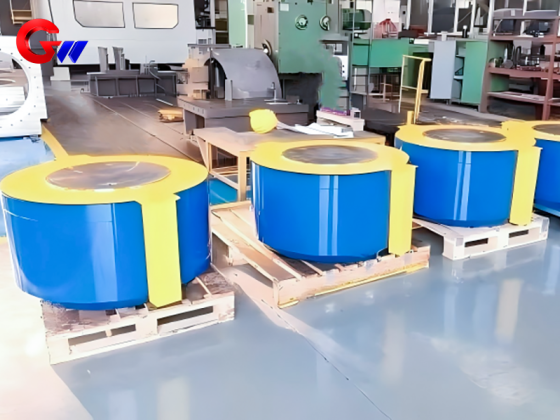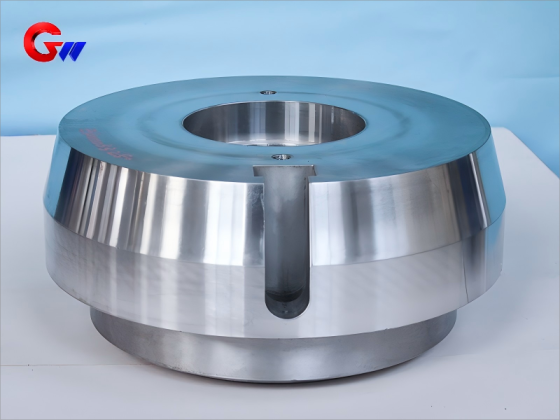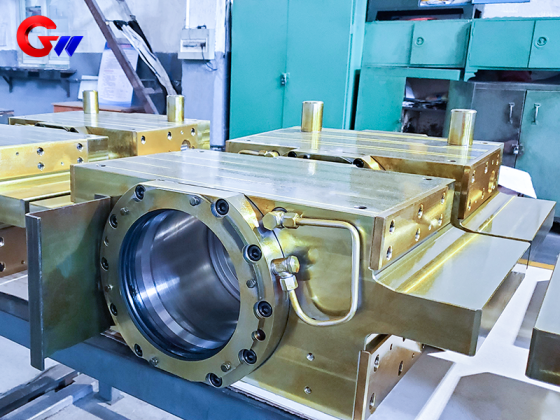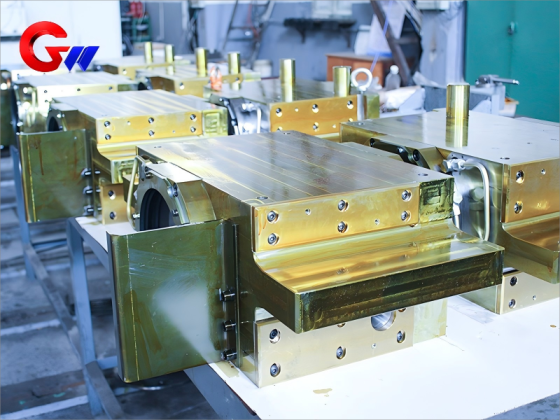
Machine de laminage à froid du côté opérateur bloc de roulement à rouleaux
Le bloc de palier du cylindre de travail côté actionnement est un composant de support usiné avec précision, conçu pour l'ensemble cylindre de travail d'un laminoir à froid. Il assure un positionnement précis du palier, un support structurel stable et un alignement fiable pour le fonctionnement du cylindre de travail en conditions de laminage continu.
Conçu pour la production d'acier inoxydable, d'acier au silicium et de bandes ultra-minces, ce composant combine une construction en fonte ductile QT600-3, un traitement thermique contrôlé, un usinage CNC de précision, des interfaces de roulement de haute précision, une lubrification huile-air et une étanchéité multi-étages.
Caractéristiques principales
- Positionnement de haute précision : faux-rond radial du rouleau de travail contrôlé à ≤ 0,01 mm, permettant un laminage de bande de précision.
- Changement de rouleau efficace : mécanisme de verrouillage hydraulique intégré avec un temps de changement de rouleau cible de ≤ 10 minutes.
- Contrôle des vibrations : Conçu pour le contrôle des vibrations à haute fréquence dans la gamme 20–500 Hz, avec une amplitude spécifiée de ≤ 0,5 μm.
- Interface de roulement de précision : Cylindrique du trou de roulement contrôlée à ≤ 0,003 mm.
- Applications multiples pour laminoirs : Convient aux configurations de laminoirs UC-MILL à six cylindres et Sendzimir à vingt cylindres.
Marque : GW Precision
Origine du produit : Luoyang, Chine
Délai de livraison : Conformément à l’accord contractuel
Capacité de production : jusqu'à 1 000 pièces par an
- GW Precision
- Chine, Luoyang
- Stipulation contractuelle
- Capacité annuelle : 1000 pièces
- information
Machine de laminage à froid du côté opérateur bloc de roulement à rouleaux
Spécifications des matériaux et du traitement thermique
Matière principale
Lebloc de roulement à rouleaux de travailest fabriqué à partir defonte ductile QT600-3, correspondant àEN-GJS-600-3Le matériau est sélectionné pour sa combinaison de résistance structurelle, de stabilité dimensionnelle, d'amortissement des vibrations et de caractéristiques de rapport résistance/poids appropriées.
La densité du matériau spécifiée est d'environ7,1 g/cm³Ses caractéristiques mécaniques et d'amortissement le rendent adapté au support du rouleau de travail et de l'ensemble de roulement avec précision.laminoir à froid.
Composition chimique
| Élément | Spécification |
|---|---|
| Carbone (C) | 3,6–3,8% |
| Silicium (Si) | 2,2–2,5% |
| Manganèse (Mn) | ≤ 0,3% |
| Magnésium (Mg) | 0,03–0,05% |
Le matériau est conçu pour assurer une rigidité structurelle adéquate tout en contribuant à l'atténuation des vibrations lors du laminage. Le taux d'atténuation des vibrations spécifié est de :≥35%.
Pour une application côté opération, la stabilité du matériau est particulièrement importante car la structure de support doit maintenir la position relative derouleau de travail, ensemble de roulements et composants hydrauliques lors de cycles de roulement répétés.
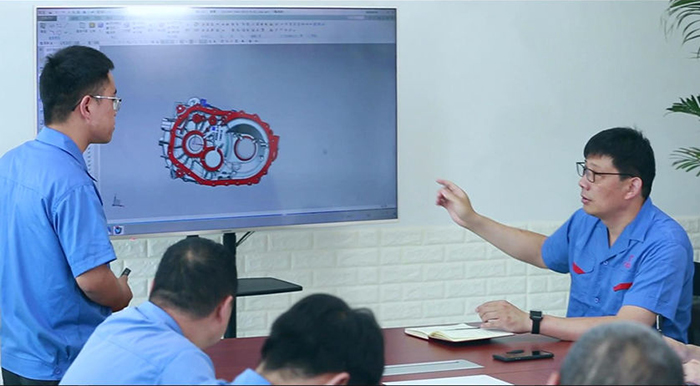
Matériaux des composants clés et traitement de surface
Différentes zones fonctionnelles depalier de laminoirutiliser des matériaux et des traitements de surface sélectionnés en fonction de leurs conditions d'utilisation.
| Composant | Matériel | Traitement |
|---|---|---|
| Corps de palier | fonte ductile QT600-3 | Renforcement par trempe isotherme et grenaillage |
| Doublure résistante à l'usure | GCr15SiMn | Traitement cryogénique profond + chromage dur de 20 μm |
| Composant d'étanchéité | PTFE + 316L | microtexturation laser |
Le corps du QT600-3 constitue la partie structurelle principale dubloc de roulement à rouleaux de travailLe traitement de trempe isotherme et le grenaillage sont appliqués conformément au processus de fabrication spécifié.
Le revêtement résistant à l'usure est en GCr15SiMn. Un traitement cryogénique profond et un chromage dur sont utilisés pour améliorer les caractéristiques de service du revêtement, avec une épaisseur de chromage spécifiée de20 μm.
Les composants d'étanchéité sont fabriqués en PTFE et en acier inoxydable 316L. Une microtexturation laser est appliquée aux surfaces d'étanchéité spécifiées afin de garantir les caractéristiques d'étanchéité et de fonctionnement requises.
L'association de ces matériaux permet au composant d'intégrer les fonctions de support structurel, de résistance à l'usure et d'étanchéité au sein d'un même élément.laminoir à froidassemblée.
Procédé de traitement thermique de précision GW
Trempe isotherme
Le corps principal dubloc de roulement à rouleaux de travailsubit un processus de traitement thermique contrôlé :
Chauffage:900 °C × 2 h
Bain de sel rafraîchissant :300 °C × 1 h
Refroidissement par air
Traitement de stabilité dimensionnelle
Traitement du vieillissement :180 °C × 24 h
Changement dimensionnel spécifié :≤0,005%
Le traitement thermique est une étape importante du processus de fabrication car la stabilité dimensionnelle influe directement sur la précision de l'interface du roulement et des surfaces de montage.
Pour une précisionpalier de laminoir, des variations dimensionnelles non contrôlées après usinage peuvent influencer l'installation du roulement et la relation d'alignement entre le roulement,rouleau de travailet la structure du broyeur. Le traitement de vieillissement spécifié est donc utilisé pour améliorer la stabilité dimensionnelle avant l'usinage de précision final et l'inspection.
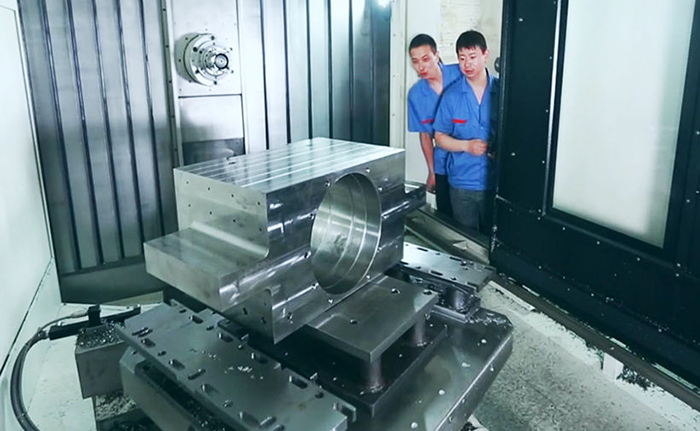
Précision d'usinage mécanique
La précision dimensionnelle est l'une des exigences de fabrication clés pourbloc de roulement à rouleaux de travailLes interfaces critiques de roulement et de montage sont inspectées selon les niveaux de tolérance spécifiés.
Tolérances dimensionnelles critiques
| Fonctionnalité | Spécification | Méthode d'inspection |
|---|---|---|
| trou de roulement | Φ200–400 mm, IT4 | Jauge électronique pour bougies + testeur de rondeur |
| surface d'installation du vérin hydraulique | Planéité 0,01 mm | Plan optique |
| trou de goupille de positionnement | H6 | Machine à mesurer tridimensionnelle |
| cylindricité du trou de palier | ≤0,003 mm | Inspection dimensionnelle de précision |
| verticalité de la surface d'installation | ≤0,005 mm/100 mm | Inspection dimensionnelle de précision |
Le trou de palier constitue une interface critique entre lesrouleau de travailEnsemble de roulement et structure de support. Une exigence de cylindricité de≤0,003 mmest spécifié pour maintenir la condition géométrique requise.
La surface de montage du vérin hydraulique doit présenter une exigence de planéité de0,01 mm, tandis que les trous de positionnement des broches sont fabriqués selon une tolérance H6.
La verticalité de chaque surface d'installation est contrôlée pour≤0,005 mm/100 mmCes commandes permettent de maintenir la relation d'installation du composant au sein delaminoir à froid.
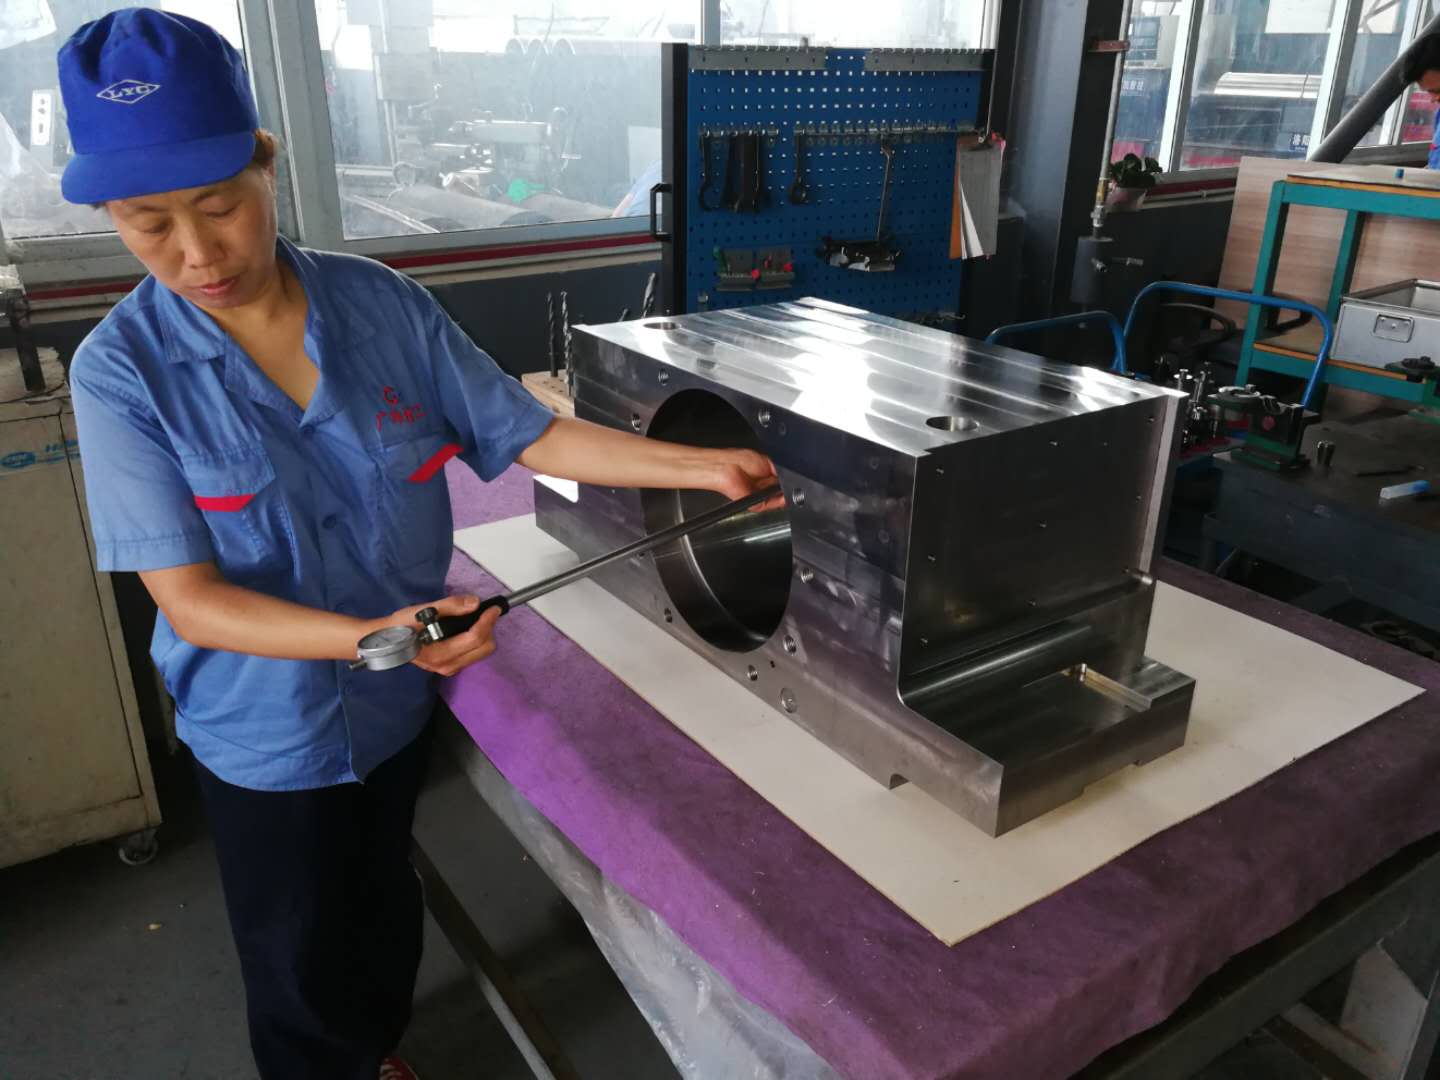
Système de lubrification
Lebloc de roulement à rouleaux de travailutilise un système de lubrification huile-air pour une distribution contrôlée du lubrifiant à la zone de fonctionnement liée au roulement.
Lubrification huile-air
Lubrifiant:Huile d'ester synthétique ISO VG 68 contenant de l'additif MoS₂
| Paramètre | Spécification |
|---|---|
| Volume de pétrole | 0,05 ml/temps |
| Pression atmosphérique | 0,4–0,6 MPa |
| Fréquence | 2–5 Hz |
| Ajustement | Réglage automatique en fonction de la vitesse de roulement |
Le système huile-air assure une lubrification contrôlée en fonctionnement continu. La fréquence de lubrification s'ajuste automatiquement en fonction de la vitesse de laminage, garantissant ainsi des conditions de lubrification optimales malgré les variations de production.
Pour le montage côté actionnement, une lubrification stable contribue au fonctionnement fiable de l'interface du palier et assure le bon fonctionnement continu requis par le système.laminoir à froid.
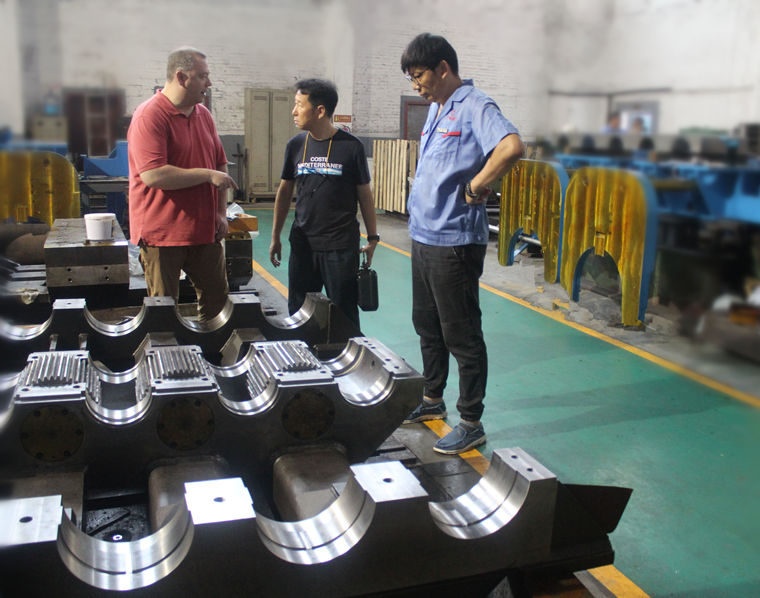
Application dans les laminoirs à froid
Le côté opérationnelbloc de roulement à rouleaux de travailest conçu pour les équipements de laminage à froid utilisés dans la production d'acier inoxydable, d'acier au silicium et de bandes ultra-minces.
Six-High UC-MILL
Ce composant peut être utilisé dans des configurations UC-MILL à six niveaux pour le laminage de l'acier inoxydable et de l'acier au silicium.
Épaisseur de laminage spécifiée :
0,1–2,0 mm
Le dispositif de support côté opérateur fournit l'interface requise pour le positionnement des rouleaux de travail et l'installation des roulements dans ce type delaminoir à froid.
Laminoir Sendzimir à vingt étages
Ce composant peut également être utilisé pour des applications de laminoirs Sendzimir à vingt niveaux impliquant des bandes ultra-minces.
Épaisseur de laminage spécifiée :
0,02–0,2 mm
Les exigences de précision de la production de bandes ultra-minces accordent une importance particulière à l'alignement des paliers, à la stabilité dimensionnelle, au contrôle des vibrations et au positionnement précis des éléments.rouleau de travail.
Contrôle de qualité
GW Precision applique un contrôle qualité basé sur les processus tout au long de la fabrication debloc de roulement à rouleaux de travail, y compris la préparation des matériaux, le traitement thermique, l'usinage CNC, le contrôle de précision, le nettoyage et la livraison finale.
Les dimensions critiques sont contrôlées à l'aide d'équipements de mesure appropriés, notamment des jauges électroniques, des équipements de contrôle de la circularité, des systèmes de contrôle optique de la planéité et des machines à mesurer tridimensionnelles.
Une attention particulière est portée aux trous de roulement, aux trous de positionnement, aux surfaces de montage, aux tolérances géométriques et aux autres interfaces fonctionnelles.
L'achèvementpalier de laminoirLa pièce est nettoyée et ébavurée avant l'inspection finale. La documentation d'inspection est établie conformément aux exigences de production et contractuelles applicables.
Grâce à une sélection rigoureuse des matériaux, un traitement thermique précis, un usinage de précision, un contrôle dimensionnel, une conception de lubrification optimisée et une configuration d'étanchéité adaptée, GW Precision fournit des composants de support de paliers côté fonctionnement pour les applications les plus exigeantes.laminoir à froidapplications.
E-MAIL:guangwei@gwspool.com